L'approvisionnement en valise EVA se déroule mal dans deux directions: les équipes d'approvisionnement se contentent soit de caisses de stock génériques qui permettent le déplacement d'équipements de grande valeur en transit, ou ils spécifient la densité de la mousse et la dureté de la coque qu'ils ne peuvent pas vérifier, et les demandes de garantie suivent.
Ce guide explique ce qu'est une valise EVA, comment il est moulé et cousu, les principaux types, niveaux de protection réalistes, la répartition des coûts personnalisés par rapport aux coûts standard, et une séquence d'audit d'usine que vous pouvez exécuter avant de débloquer des fonds en masse.
Qu'est-ce qu'un cas Eva
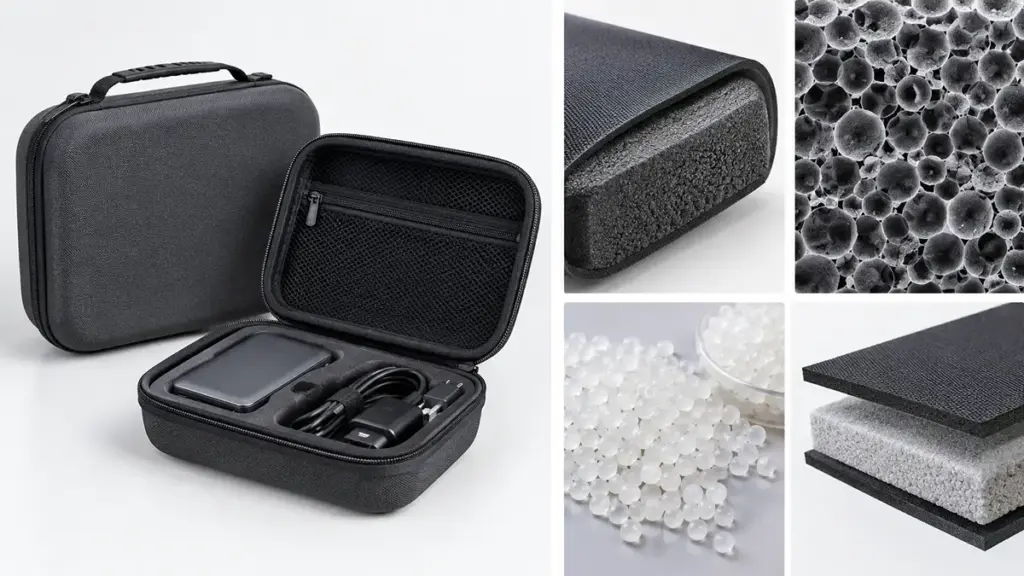
Une valise EVA est un semi-rigide, boîtier de protection léger qui comble l'écart entre les sacs en tissu souple et les lourds étuis en plastique à coque rigide.
Éthylène-acétate de vinyle (EVA) est un copolymère thermoplastique produit en mélangeant de l'éthylène et de l'acétate de vinyle pour atteindre des niveaux personnalisables de flexibilité et de résilience. Contrairement aux mousses à cellules ouvertes qui agissent comme des éponges, la structure à cellules fermées de l'EVA contient des poches d'air scellées qui absorbent les chocs physiques et résistent à la pénétration de l'humidité, garder le contenu isolé des dangers externes.
Caractéristiques matérielles clés
EVA combine la protection contre les chocs des plastiques rigides à coque dure avec la légèreté et la flexibilité des sacs en tissu souple.: la coque se plie sous la pression plutôt que de se fissurer. Il reste flexible dans les environnements froids et reprend sa forme après une compression modérée, qui empêche toute déformation permanente dans des conditions de transport typiques.
Conceptions structurelles primaires
Les fabricants déclinent ces boîtiers en deux familles fonctionnelles:
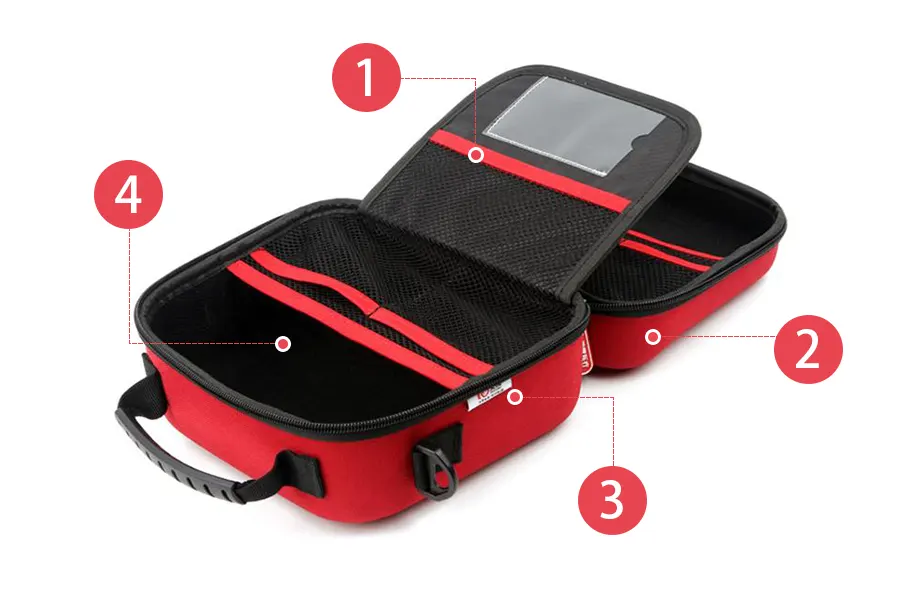
- Configurations à coque rigide moulée: coques supérieures et inférieures personnalisées thermoformées reliées par une fermeture éclair haute durabilité.
- Organisateurs et modèles d'inserts personnalisés: mousse découpée avec précision, poches en filet, et des sangles élastiques qui fixent des pièces d'équipement spécifiques et empêchent le déplacement interne.
Capacités et limites de protection
Pour une manipulation quotidienne, EVA offre une protection fiable contre les chutes de routine, vibration, abrasion superficielle, et la poussière. Mais connais les limites: les configurations standards ne sont pas nativement étanches ou indéformables. Les équipements fonctionnant dans des environnements extrêmes nécessitent des revêtements de polyuréthane supplémentaires, fermetures éclair étanches, joints d'étanchéité, ou renforts internes rigides.
Comment sont fabriquées les valises EVA
La fabrication de coques EVA personnalisées suit une séquence contrôlée: Conception CAO, stratification matérielle, coupe, préchauffage, moulage par compression, garniture, piqûre, inspection, et emballage.
Chaque coque EVA moulée est un composite à trois couches. Un laminage sandwich lie un textile de protection extérieur (nylon oxford tel que 600D/1680D, nylon balistique, ou cuir PU), un noyau central semi-rigide en EVA, et une doublure intérieure douce (velours, microfibre, ou tricot brossé). Contrôle strict du poids du revêtement adhésif, température d'activation thermique, et le temps de refroidissement empêche les poches d'air et les bulles de surface lors des phases de moulage ultérieures..
De la feuille plate à la coque formée
- Conception et sélection des matériaux: les ingénieurs traduisent les dimensions physiques du produit en modèles CAO 3D qui prennent en compte le retrait dû au refroidissement, angles de dépouille du moule, et épaisseur du revêtement, puis spécifiez la qualité de la feuille EVA pour la densité, Dureté Shore, et limites d'absorption des chocs.
- Laminage: les usines collent les textiles extérieurs et les doublures intérieures douces au noyau EVA brut à l'aide d'adhésifs activés par la chaleur.
- Coupe: les presses à matrices hydrauliques ou à règles en acier poinçonnent des flans laminés plats légèrement plus grands que l'empreinte finale de la pièce.
- Préchauffage: les flans passent dans des fours ou des tunnels infrarouges jusqu'à ce que le copolymère ramollisse; une sous-chauffe empêche la conformation complète du moule et une surchauffe endommage la liaison adhésive, donc les techniciens surveillent la courbe de près.
- Moulage: les opérateurs placent le flan chaud dans un, Moules en aluminium usinés CNC, et presses hydrauliques (généralement de l'ordre de plusieurs tonnes à plusieurs dizaines de tonnes) forcez le matériau dans chaque nervure et chaque évidement, suivi d'un refroidissement dans le moule pour verrouiller la géométrie et éviter la déformation.
Matériel, Piqûre, et finition
Les presses à découper ou les outils CNC coupent l'excédent de matériau périphérique pour créer un bord de couture propre.. Les machines à coudre industrielles fixent ensuite la bobine, bobine inversée, ou fermetures éclair résistantes à l'eau enduites de polyuréthane, bande de liaison périmétrique, et poignées directement sur les brides moulées. Zones à forte contrainte telles que les anneaux en D, ancrages de sangle, et les coins acceptent des lignes de couture doubles ou des motifs de points renforcés, et les ancrages de charge répartissent les forces de la poignée et de la sangle sur une large zone de la coque avec des plaques de support internes ou des pièces textiles renforcées. Une ligne de qualité visible est en cours de finition: des usines qui traitent une coque EVA comme un bagage, avec coutures maroquinerie, ont tendance à survivre aux magasins de pressage et de fermeture éclair sur le terrain.
Contrôles de qualité en ligne
Avant le conditionnement en vrac, les équipes qualité contrôlent le tirage pour déceler les rides superficielles, délaminage du tissu, et coutures mal alignées, et les unités d'échantillonnage subissent des tests de chute, essais de cycles de fermetures à glissière, et gérer les tests de traction. Marque (gaufrage thermique, sérigraphie, ou des patchs en caoutchouc cousus) est appliqué et vérifié par rapport à l’œuvre de l’acheteur dans le cadre de la même porte.
Types de cas et utilisations EVA
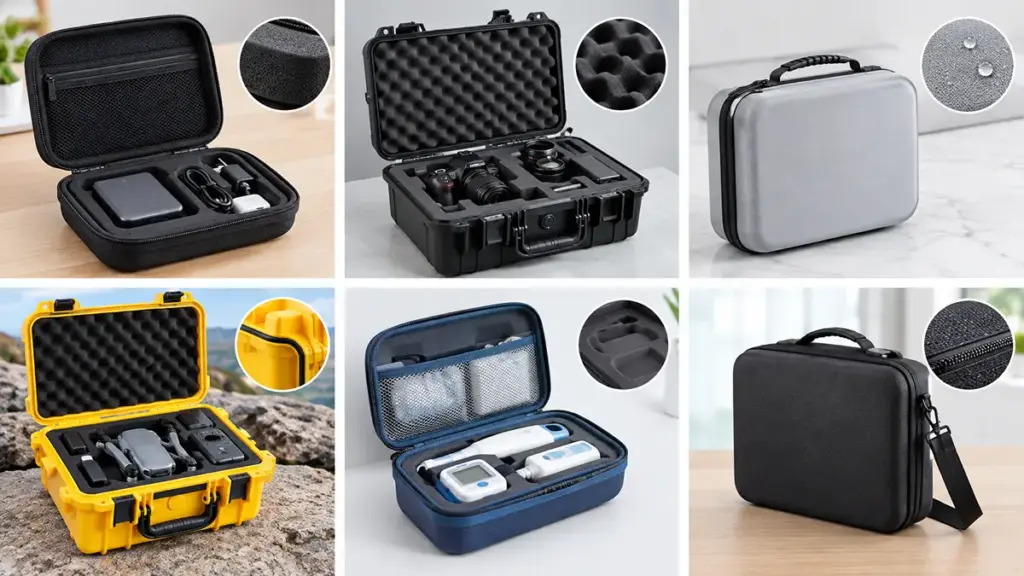
Choisir les bons types de valises EVA signifie équilibrer la rigidité de la coque, inserts intérieurs en mousse, et des stratifiés extérieurs nettoyables contre l'équipement protégé.
Les sacs souples standard échouent lorsque la protection contre les chutes n'est pas négociable, tandis que les étuis rigides et lourds ajoutent un poids d'expédition inutile. La plupart des acheteurs recherchent un “cas pour [appareil]” plutôt que par nom matériel; traduire la langue de l'appareil dans la langue des spécifications avant de demander des devis vous place dans une situation différente, conversation plus rapide avec les usines.
Classification par construction de coque
- Étuis moulés à coque rigide et semi-rigides à fermeture éclair: défense structurelle contre les forces à fort impact, sécuriser les appareils électroniques délicats lors d’un transport difficile.
- Organisateur et options moulées sur mesure: compartiments intérieurs dédiés, sangles élastiques, et poches en filet intégrées qui empêchent les accessoires de bouger.
- Vitrines hybrides et vitrines: Mousse EVA combinée à des plastiques rigides, cadres en aluminium, ou des tissus haut de gamme pour la présentation au détail et la durabilité industrielle.
Applications industrielles cibles
- Electronique grand public et jeux: compact, modèles à fermeture éclair pour accessoires de voyage, écouteurs haut de gamme, Casques VR, et consoles portables.
- Médical et soins de santé: étuis personnalisés avec des stratifiés extérieurs nettoyables protégeant les capteurs de diagnostic portables, instruments chirurgicaux, et outils de terrain.
- Industriel, audio, et opérations sur le terrain: configurations renforcées isolant les multimètres, micros, et les unités GPS contre les fortes vibrations.
Niveaux de protection et matériaux
Un boîtier EVA haute performance correspond à la densité de la mousse, dureté de la coque, et qualité de fermeture aux aléas spécifiques de votre environnement de transport.
Classification des niveaux de protection
- Protection de base: protège les accessoires et les câbles des rayures et des chutes légères grâce à des fermetures à glissière standard.
- Usage général: coussins caméras, outils à main, et dispositifs médicaux grâce à des coques moulées et des intérieurs de densité moyenne.
- Robuste: résiste aux manipulations industrielles sévères grâce à des coins renforcés et des inserts en mousse haute densité.
- Résistant aux intempéries: repousse la pluie et les éclaboussures grâce aux textiles enduits et aux fermetures éclair résistantes à l'eau.
- Classé pour l'immersion: conçu pour des indices de protection tels que IP67 à l'aide de joints d'étanchéité et de fermetures hermétiques, vérifié par des tests unitaires entiers.
Densité et dureté, Pas d'épaisseur
Les équipes produit supposent souvent qu’une mousse plus épaisse signifie automatiquement une meilleure protection. En réalité, la performance est un système: densité, duromètre, géométrie du mur, et la qualité de la fermeture déterminent ensemble la façon dont un étui survit. L'EVA de qualité boîtier se situe généralement dans la région de 30 à 80 kg/m³ (la gamme complète de mousses commerciales est beaucoup plus large), avec une dureté de coque exprimée en Shore C et située dans la partie la plus ferme de l'échelle. En tant que référence haut de gamme, KinFish standardise 75 Dureté Shore C sur une 6 feuille mm, alors qu'une norme commerciale régionale commune est de 65 °C au-dessus 5 mm.
Les conceptions avancées utilisent rarement un seul bloc de mousse uniforme: un doux, une couche de contact de faible densité contre le produit empêche l'abrasion de la surface, tandis qu'un plus ferme, la couche de support haute densité absorbe les impacts sans toucher le fond. Demandez aux fournisseurs les chiffres de déformation rémanente à la compression mesurés selon les méthodes d'essai de mousse ASTM reconnues plutôt que d'accepter uniquement les allégations de dureté..
Coquille, Fermeture, et résistance à l'eau
Tandis que l'EVA brut à cellules fermées repousse naturellement l'humidité, une coque nue ne garantit jamais des performances imperméables. L'eau pénètre d'abord dans les fermetures à glissière standard, une véritable étanchéité améliore donc l'ensemble du système de fermeture: fermetures éclair résistantes à l'eau à spirale inversée, coutures scellées, et joints en caoutchouc comprimé. Ne vous fiez pas aux certificats de matériaux pour revendiquer une protection certifiée contre la pénétration telle que IP65 ou IP67.; cette évaluation exige des tests sur le boîtier entièrement assemblé. Pour les équipements industriels lourds, plaques rigides en ABS, polycarbonate, ou le PEHD intégré dans des panneaux à charge élevée répartit le poids concentré et empêche l'effondrement de la coque lorsque les caisses sont empilées pendant le transport.
Des allégations marketing comme “antichoc” doit être vérifié par rapport à des cadres de tests standardisés, tel que Procédures de simulation de transport ISTA ou méthodes de chute et environnementales ASTM. Pour les choix de matériaux de coque en milieu clinique, notre comparaison de étuis médicaux en plastique dur vs EVA couvre les compromis plus en détail.
EVA personnalisé vs étuis standard
Choisir entre des valises EVA personnalisées et des valises standard signifie trouver un équilibre entre la protection de précision et la marque, le budget d'outillage et la vitesse du marché..
Emballez-vous du matériel médical de grande valeur, ou simplement expédier des câbles de charge génériques? Cette question devrait décider du chemin: les outils personnalisés sont rentables au volume, ou cela gonfle votre budget d'ingénierie initial pour rien.
| Dimension | EVA moulé sur mesure | Mallette standard |
|---|---|---|
| Ajustement et protection | Des cavités moulées immobilisent l'appareil; les dommages de collision internes sont éliminés | La mousse générique à ramasser et à plumer se dégrade avec le temps et permet un déplacement interne |
| Marque | Logos profondément gravés, tissus teints sur mesure, tirettes moulées pour fermeture éclair | Sérigraphie superficielle, étiquettes adhésives, couleurs en stock uniquement |
| Coût initial | Frais d'outillage uniques qui s'amortissent par unité au volume; demander un écrit, coût détaillé du moule | Aucun outillage; une option à faible risque pour les essais pilotes ou les tests de marché |
| Chronologie | Prise en charge gratuite de la conception avec des dessins dans 2 jours; échantillons en 10 à 15 jours; production en vrac en 30 à 35 jours (Chiffres KinFish) | Expédition immédiate pour simple, géométries en stock |
| Volume de commande | Quantité minimale de commande 1,000 unités chez KinFish; certains fournisseurs du marché citent autour 500 | Achats de petits lots à partir de conceptions de catalogue |
Les transactions à faible volume favorisent les stock-options, mais la mise à l'échelle déplace l'économie vers des outils personnalisés, parce que le coût unitaire amorti du moule diminue rapidement aux quantités de production. La fabrication sur mesure permet également aux conceptions techniques de spécifier des murs robustes, mousse haute densité absorbant les chocs, et des fermetures résistantes à l'eau adaptées à vos risques réels de transport.
Comment contrôler un fournisseur de valises EVA
L'évaluation d'un fournisseur sur la seule base du prix révèle la densité des matériaux, fermeture éclair, and chemical compliance failure points. Auditer la capacité de fabrication et définir des spécifications mesurables par écrit.
This section covers the audit itself. Pour une vue au niveau du répertoire de qui opère dans cet espace, voir notre tour d'horizon de top custom EVA case suppliers worldwide.
| Phase de vérification | Critical Metrics and Verification Methods |
|---|---|
| Légitimité et capacité | Audits sur site ou tiers de presses de thermoformage, lignes de couture, et des machines de laminage pour filtrer les intermédiaires commerciaux. |
| Qualité des matériaux | Vérification de la densité de la mousse EVA et de la dureté Shore C par rapport à votre fiche technique, plus compliance with REACH, RoHS, et proposition californienne 65. |
| Prototypage et tests | Progression par étapes du prototype d'ingénierie au premier article; tests de chute (généralement d'environ 1.2 m) and zipper cycle verification. |
| Accords commerciaux | Defined Acceptable Quality Limits (NQA), mold ownership rights in writing, et des échéanciers de paiement échelonnés. |
Vérifier la légitimité et la capacité de production du fabricant
Comment savoir si votre partenaire potentiel possède réellement les machines, or operates from a shared desk? Demandez les documents d'enregistrement de l'entreprise et comparez l'adresse enregistrée avec le lieu de production réel; les intermédiaires commerciaux masquent généralement les adresses des usines ou sous-traitent l’assemblage sans avertissement, provoquant des retards de livraison pendant les saisons de pointe d'expédition.
Effectuer une inspection sur site ou commander un audit d'usine par un tiers. Dans l'atelier, vérifier les stations de laminage pour un contrôle uniforme de l'adhésif, lignes de moulage par compression pour moules à température contrôlée et presses hydrauliques de dimensions adéquates, et lignes de couture pour une précision de coupe constante. La manière dont une usine stocke les matières premières est également importante: les feuilles exposées à une humidité élevée ou à des piles non systématiques de pièces finies prédisent une déformation dimensionnelle et une qualité imprévisible.
Évaluation de la qualité et de la conformité des matériaux
De nombreux fournisseurs promettent un “étui EVA haut de gamme” sans une seule mesure précise. Appliquez des spécifications exactes dans votre fiche technique: densité de mousse et plage Shore C pour votre application, une bande de tolérance convenue du duromètre, et un chiffre de déformation rémanente à la compression selon une méthode de test reconnue. La sécurité chimique est un autre point de défaillance courant: demander le courant, rapports de tests tiers accrédités (par exemple de SGS ou TÜV) confirmant REACH, RoHS, et proposition 65 conformité, adapté au lot de matériaux exact utilisé pour votre course; un certificat générique autodéclaré prouve peu. Les usines diffèrent sur le degré de conformité – à KinFish, ATTEINDRE- et les matériaux conformes à RoHS sont la spécification par défaut, et le site détient une évaluation d'impact environnemental rare parmi ses pairs régionaux.
Vérifiez que le fabricant exécute la traçabilité des lots, suivre chaque lot de mousse, depuis la formulation du composé jusqu'à l'assemblage terminé, ainsi un défaut sur le terrain peut être retracé jusqu'à une fenêtre de production.
Exécution d'une séquence stricte de prototypage et de tests
Ne passez jamais directement d’un modèle 3D à une production de masse. Suivez une progression par étapes:
- Échantillons de matières premières: approuver le tissu extérieur, garniture, matériel, et des feuilles de mousse pour la texture et la cohérence des couleurs.
- Prototypes d'ingénierie: un outillage temporaire ou une mousse découpée CNC vérifie le jeu interne, ajustement de poche, et ergonomie.
- Unités du premier article: les échantillons produits sur les moules en aluminium de qualité production montrent les tolérances finales et l'intégrité structurelle.
Soumettre les prototypes à des tests physiques: laisser tomber des tests d'environ 1.2 mètres sur béton sur toutes les faces, coins, et les bords; conditionnement à haute température pour confirmer que l'adhésif de stratification ne fait pas de bulles; et des cycles répétés de fermeture à glissière et de poignée pour localiser rapidement les points faibles. Les protocoles de simulation de transport tels que la série ISTA ou ASTM D4169 vous offrent un cadre reproductible pour ces contrôles.
Verrouillage des accords de qualité et des conditions commerciales
Rédiger des accords de qualité sur le cadre AQL avec des classes de défauts explicites: défauts critiques chez AQL 0 (bords tranchants exposés, coutures de poignée lâches, fermetures mal alignées), défauts majeurs à AQL 1,5–2,5 (rides sévères, traces de colle visibles, reliure à glissière, déformation de la coquille), et défauts mineurs à AQL 4.0 (petites rayures cosmétiques, légère variation de teinte, fils lâches).
Résoudre les droits d'outillage par écrit: déclarez que vous possédez les moules en aluminium et les fichiers CNC, définir la responsabilité du fournisseur en matière de maintenance des moules, et garantissez votre droit de transférer l'outillage vers une autre usine en cas de retard dans les délais. Au paiement, éviter une avance complète: structure 30% d'avance et 70% après une inspection réussie avant expédition, avec clauses de pénalités de retard, afin que l'usine reste responsable jusqu'à ce que l'expédition efface votre chèque.
De l'échantillon approuvé à la livraison
Une fois le contrôle passé, une séquence d'achat disciplinée protège les spécifications que vous venez de vérifier:
- Demande de prix et revue de conception: partager les dimensions d'un produit ou des fichiers 3D; attendez-vous à ce que l'usine signale la faisabilité du moule et suggère des optimisations d'ajustement.
- Exemple d'approbation: approuver les documents, couleur, ajuster, et couture sur une fiche technique écrite.
- Gel des spécifications: confirmer la configuration, matériels, matériel, oeuvre de logo, tolérances, et emballage par écrit avant le début des courses en vrac.
- Inspection de production et avant expédition: vérifier la production en vrac par rapport aux spécifications congelées et à l'échantillon doré approuvé, y compris l'échantillonnage AQL.
- Livraison et après-vente: la balance est libérée après la réussite de l'inspection; documenter les conditions de traitement des défauts avant le premier bon de commande.
Pensées finales
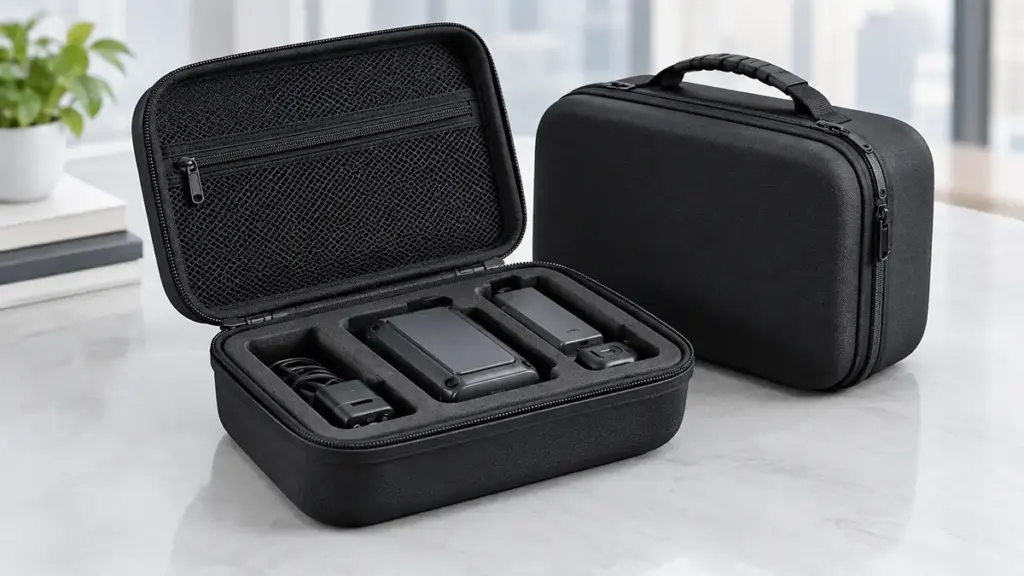
Générique, les boîtiers disponibles dans le commerce offrent des coûts initiaux inférieurs, mais une usine contrôlée et des spécifications gelées sont ce qui protège la réputation de votre marque contre les dommages sur le terrain. Densité de mousse calibrée, laminage contrôlé, et les coutures renforcées permettent aux équipements de grande valeur de survivre aux transports difficiles – tandis que les alternatives non vérifiées ont tendance à faire surface plus tard sous forme de retours et de confiance compromise des clients..
Obtenez un échantillon de production du premier article pour évaluer les tolérances structurelles et la qualité des coutures, et partagez vos fichiers CAO 3D en avance: un examen du plan technique avant l'outillage vous coûte généralement deux jours de commentaires sur la conception et permet d'économiser un cycle de production.