EVA ケースの調達は 2 つの方向で失敗します: 調達チームは、高価な機器を輸送中に移動できる汎用の在庫ケースで妥協するか、, または、検証できないフォーム密度とシェル硬度を指定します, そして保証請求が続きます.
このガイドでは、EVA ケースとは何かについて説明します。, どのように成形され、縫製されるのか, 主な種類, 現実的な保護レベル, カスタムと標準のコスト分割, バルク資金をリリースする前に実行できる工場監査シーケンス.
EVAケースとは何ですか
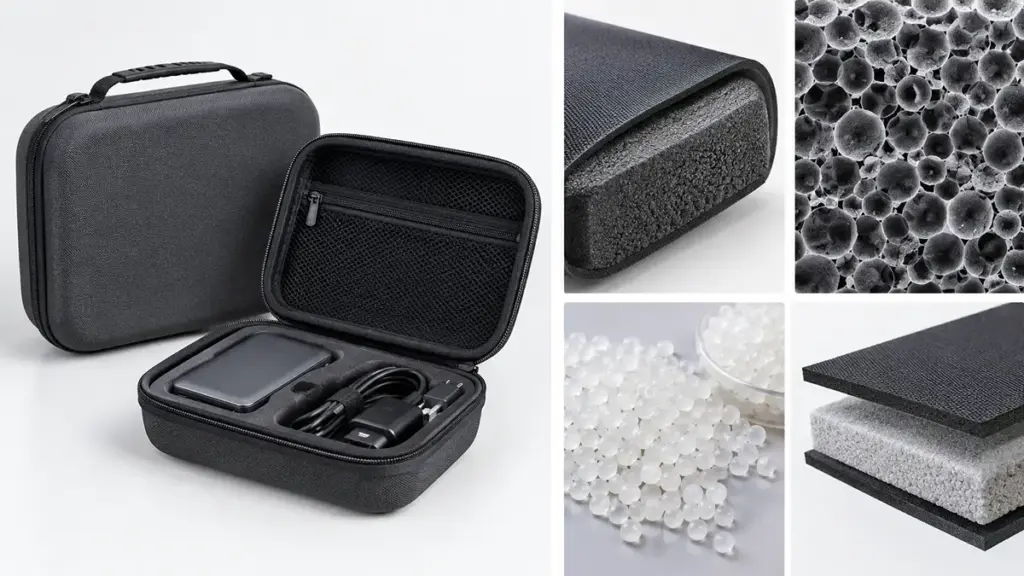
EVAケースはセミリジッドです, 柔らかい布製のバッグと重いハードシェルのプラスチックケースの間のギャップを埋める軽量の保護エンクロージャ.
エチレン酢酸ビニル (エヴァ) カスタマイズ可能なレベルの柔軟性と弾力性を実現するために、エチレンと酢酸ビニルをブレンドすることによって製造される熱可塑性コポリマーです。. スポンジのように機能する連続気泡フォームとは異なります。, EVA の独立気泡構造には密閉されたエアポケットが含まれており、物理的衝撃を吸収し、湿気の侵入を防ぎます。, 内容物を外部の危険から隔離した状態に保つ.
主要な材料特性
EVA は、硬質ハードシェルプラスチックの衝撃保護とソフトファブリックバッグの軽量柔軟性を組み合わせています。: 圧力がかかると殻が割れるのではなく曲がる. 寒い環境でも柔軟性を保ち、適度な圧縮後に形状を回復します。, 一般的な輸送条件下での永久変形を防止します。.
一次構造設計
メーカーはこれらのエンクロージャを 2 つの機能ファミリーに分けています:
- 成型ハードシェル構成: 熱成形されたカスタムの上部シェルと下部シェルは高耐久ジッパーで結合されています。.
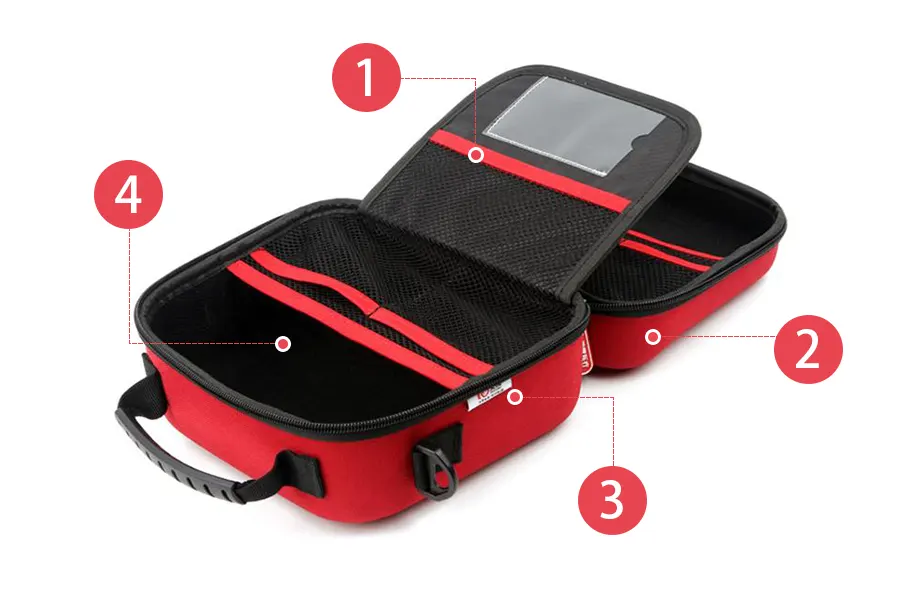
- オーガナイザーとカスタムインサートのデザイン: 精密なダイカットフォーム, メッシュポケット, 特定の機器部品を固定し、内部のズレを防ぐ弾性ストラップ.
保護機能と制限
日常の取り扱いに, EVA は日常的な落下に対して信頼性の高い保護を提供します, 振動, 表面磨耗, とほこり. しかし限界を知ってください: 標準構成は本来の防水性や耐衝撃性を備えていません. 極限環境で動作する機器には追加のポリウレタンコーティングが必要です, 防水ジッパー, ガスケット付きシール, または剛性の高い内部補強材.
EVAケースの製造方法
カスタム EVA ケースの製造は制御された順序に従って行われます: CAD設計, 材料ラミネート, 切断, 予熱, 圧縮成形, トリミング, ステッチ, 検査, とパッケージ.
すべての成形 EVA ケースは 3 層複合材料です. サンドイッチラミネートで外側の保護テキスタイルを接着 (600D/1680Dなどのオックスフォードナイロン, バリスティックナイロン, またはPUレザー), 中央の半硬質EVAコア, 柔らかい内側の裏地 (ベルベット, マイクロファイバー, または起毛トリコット). 接着剤のコーティング重量を厳密に管理, 熱活性化温度, 冷却時間により、後の成形段階でのエアポケットや表面の泡立ちを防ぎます。.
平板から成形シェルへ
- デザインと素材の選択: エンジニアは製品の物理的な寸法を、冷却収縮を考慮した 3D CAD モデルに変換します。, 金型抜き勾配角度, そして裏地の厚さ, 次に、密度の EVA シート グレードを指定します。, ショア硬度, 衝撃吸収限界.
- ラミネート加工: 工場では、熱活性化接着剤を使用して、外装繊維と柔らかい内装ライニングを未加工の EVA コアに接着します。.
- 切断: 油圧またはスチールルールのダイプレスは、最終部品の設置面積よりわずかに大きい平らな積層ブランクをパンチします。.
- 予熱: ブランクはコポリマーが軟化するまでオーブンまたは赤外線トンネルを通過します。; 加熱が不十分だと金型の完全な適合が妨げられ、加熱すると接着剤が損傷します。, そのため、技術者は曲線を注意深く監視します.
- 成形: 演算子はホットブランクを一致するものに配置します, CNC 加工されたアルミニウム金型, および油圧プレス (通常は数トンから数十トンの範囲です) すべてのリブと凹部に材料を押し込みます, その後、金型内冷却を行って形状を固定し、反りを防ぎます。.
ハードウェア, ステッチ, そして仕上げ
トリミングプレスまたは CNC ツールで周囲の余分な素材を切り取り、きれいな縫製エッジを作成します。. 工業用ミシンにコイルを取り付けます, 逆コイル, またはポリウレタンコーティングされた耐水性ジッパー, 周囲結束テープ, 成形フランジに直接ハンドルを取り付けます. Dリングなどの高応力ゾーン, ストラップアンカー, コーナーには二重の縫製ラインまたは補強ステッチパターンが採用されています, ロードアンカーは、内部バッキングプレートまたは強化繊維パッチにより、ハンドルとストラップの力をシェルの広い領域に分散します。. 目に見える品質ラインが 1 つ完成しつつある: EVAシェルを荷物のように扱う工場, 革製品のステッチ入り, 現場のプレスアンドジップショップよりも長持ちする傾向があります.
インライン品質チェック
バルク梱包前, 品質チームが表面のシワをチェックします, 生地の層間剥離, そして縫い目のズレ, サンプルユニットは落下試験を受けます, ジッパーサイクルトライアル, プルテストを処理する. ブランディング (熱デボス加工, シルクスクリーン印刷, またはステッチされたゴムパッチ) 同じゲートの一部として購入者のアートワークに対して適用および検証されます.
EVAケースの種類と用途
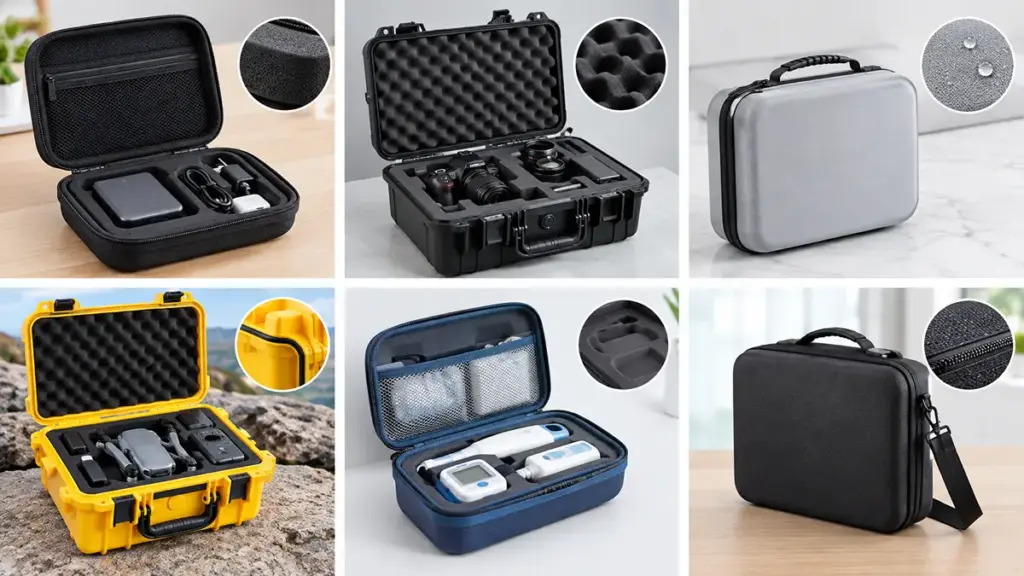
適切なタイプの EVA ケースを選択することは、シェルの剛性のバランスをとることを意味します。, 内部フォームインサート, 保護対象の機器に対して洗浄可能な外装ラミネート.
標準的なソフトバッグは、落下に対する保護が交渉の余地のない場合には機能しません, 重いハードケースは輸送重量を不必要に増加させますが、. ほとんどの購入者は、 “のケース [デバイス]” 材料名ではなく; 見積もりをリクエストする前にデバイス言語を仕様言語に翻訳すると、別の状況になります。, 工場とのより迅速な会話.
シェル構造による分類
- 成型ハードシェルおよびセミリジッドジッパーケース: 強い衝撃力に対する構造的防御, 過酷な輸送中に繊細な電子機器を保護する.
- オーガナイザーとカスタム成形オプション: 専用の内部コンパートメント, 弾性ストラップ, アクセサリーのズレを防ぐ一体型メッシュポケット.
- ハイブリッドおよびディスプレイケース: EVAフォームと硬質プラスチックを組み合わせたもの, アルミフレーム, または小売店でのプレゼンテーションと産業用耐久性のための高級生地.
対象業界のアプリケーション
- 家庭用電化製品とゲーム: コンパクト, トラベルアクセサリー用のジッパー付きデザイン, プレミアムヘッドフォン, VRヘッドセット, およびハンドヘルドコンソール.
- 医療とヘルスケア: ポータブル診断センサーを保護する洗浄可能な外装ラミネートを備えたカスタムケース, 手術器具, およびフィールドツール.
- 産業用, オーディオ, そしてフィールドオペレーション: マルチメーターを分離する強化構成, マイク, GPS ユニットを激しい振動から守る.
保護レベルと材質
フォーム密度に合わせた高性能 EVA ケース, シェル硬度, 輸送環境特有の危険に対するクロージャーの品質.
保護レベルの分類
- 基本的な保護: 標準のジッパー開閉により、アクセサリやケーブルを傷や軽い落下から守ります。.
- 汎用: クッションカメラ, ハンドツール, 成形シェルと中密度の内部による医療機器.
- 耐久性の高い: 強化されたコーナーと高密度フォームインサートを使用して、過酷な産業上の取り扱いに耐えます。.
- 耐候性: コーティングされたテキスタイルと耐水性ジッパーにより雨や水しぶきをはじきます。.
- 浸漬定格: ガスケット付きシールと気密閉鎖を使用して、IP67 などの侵入保護等級に向けて設計されています。, ユニット全体のテストによって検証される.
密度と硬度, 厚みではありません
製品チームは多くの場合、フォームが厚ければ自動的に保護力が高まると考えています。. 実際には, パフォーマンスはシステムです: 密度, デュロメータ, 壁の形状, ケースの存続の可能性は、クロージングの品質と合わせて決まります. ケースグレードの EVA は通常、次の領域に分類されます。 30 に 80 kg/m3 (商用フォームの全製品範囲ははるかに広範囲に及びます), シェルの硬度はショア C で表され、スケールのより硬い部分に位置します。. ハイエンドのベンチマークの 1 つとして, KinFish は以下を標準化しています 75 ショアC硬度以上 6 ミリシート, 一般的な地域の貿易基準は65℃以上ですが、 5 mm.
高度な設計では単一の均一なフォームブロックを使用することはほとんどありません: ソフト, 製品に対する低密度の接触層が表面の摩耗を防止します, よりしっかりしながら, 高密度のサポート層が底付きせずに衝撃を吸収します。. 硬度の主張だけを受け入れるのではなく、認定された ASTM フォーム試験方法に基づいて測定された圧縮永久歪みの数値をサプライヤーに問い合わせてください。.
シェル, 閉鎖, 耐水性
未加工のクローズドセル EVA は自然に湿気をはじきますが、, ベアシェルは防水性能を保証するものではありません. 標準ジッパーから水が最初に侵入します。, 真の耐候性により、クロージャーシステム全体がアップグレードされます。: 逆巻き防水ジッパー, 密閉された縫い目, および圧縮ゴムガスケット. IP65 や IP67 などの認定された侵入保護を主張するために材料証明書に依存しないでください。; その評価には完全に組み立てられたケースのテストが必要です. 重工業用歯車用, ABS製の硬質プレート, ポリカーボネート, または高荷重パネルに埋め込まれた HDPE が集中重量を分散し、ケースを積み上げて輸送する際のシェルの崩壊を防ぎます。.
といったマーケティング上の主張 “耐衝撃性” 標準化されたテストフレームワークに照らしてチェックする必要があります, のような ISTA 輸送シミュレーション手順 または ASTM 落下および環境手法. 臨床現場でのシェル素材の選択について, 私たちの比較 硬質プラスチック製医療ケースとEVA医療ケースの比較 トレードオフについてさらに詳しく説明します.
カスタム EVA と標準ケース
カスタム EVA と標準ケースのどちらを選択するかということは、精密保護とブランド化と、ツールの予算と市場のスピードとのバランスをとることを意味します。.
価値の高い医療ハードウェアを梱包していますか, または単に汎用充電ケーブルを発送するだけ? その問いが道を決めるはずだ: カスタム ツールは量に応じて返済します, あるいは、無駄に初期のエンジニアリング予算が膨らみます.
| 寸法 | カスタム成形EVA | 標準ストックケース |
|---|---|---|
| フィット感と保護力 | 成形されたキャビティがデバイスを固定します; 内部衝突によるダメージを軽減 | 一般的なピックアンドプルックフォームは時間の経過とともに劣化し、内部でズレが生じます。 |
| ブランディング | 深いデボス加工のロゴ, カスタム染めの生地, 成形されたジッパープル | 表面スクリーン印刷, 粘着ラベル, 在庫色のみ |
| 初期費用 | 単位当たりのボリュームで償却される 1 回限りのツーリング料金; 書面を要求する, 金型費の内訳 | 工具なし; パイロットランまたは市場テストのための低リスクのオプション |
| タイムライン | 図面による無料の設計サポート 2 日々; サンプルは 10 ~ 15 日以内; 30 ~ 35 日で大量生産 (キンフィッシュフィギュア) | 簡単なため即発送, 在庫のあるジオメトリ |
| 注文量 | MOQ 1,000 KinFish のユニット; 一部の市場サプライヤーは次のように見積もっています。 500 | カタログデザインからの小ロット購入も可能 |
少量生産ではストックオプションが有利, しかしスケールアップすると経済性はカスタマイズされたツールに移行します, 生産量が増えると、ユニットあたりの償却金型コストが急速に低下するためです。. カスタム製造により、技術設計で頑丈な壁を指定することもできます, 高密度衝撃吸収フォーム, 実際の輸送上の危険に合わせて調整された防水クロージャー.
EVA ケースのサプライヤーを精査する方法
価格だけでサプライヤーを評価すると、材料の密度が明らかになります, ジッパー, および化学物質コンプライアンスの失敗点. 製造能力を監査し、測定可能な仕様を書面で設定する.
このセクションでは監査自体について説明します. このスペースで誰が作業しているかをディレクトリ レベルで表示するには, のまとめをご覧ください 世界中のトップカスタムEVAケースサプライヤー.
| 審査段階 | 重要な指標と検証方法 |
|---|---|
| 正当性と能力 | 熱成形プレスのオンサイトまたは第三者による監査, 縫製ライン, 取引仲介業者を排除するためのラミネート機械. |
| 材質の品質 | データシートに対する EVA フォーム密度とショア C 硬度の検証, REACH への準拠に加えて, RoHS, そしてカリフォルニアの提案 65. |
| プロトタイピングとテスト | エンジニアリングプロトタイプから最初の記事までの段階的な進行; ドロップテスト (たいてい周りから 1.2 メートル) ジッパーサイクルの検証. |
| 商業契約 | 定義された許容品質限界 (AQL), 書面による金型所有権, 段階的な支払いスケジュール. |
メーカーの正当性と生産能力の検証
あなたの将来のパートナーが実際にマシンを所有しているかどうかをどうやって知ることができますか, または共有デスクから操作する? 事業登録書類を請求し、登録住所と実際の生産場所を比較します。; 取引仲介業者は通常、警告なしに工場の住所や下請けの組み立てを隠します。, 出荷の繁忙期にはリードタイムの遅れが生じる.
現場検査の実施または第三者の工場監査の委託. 店頭で, ラミネートステーションをチェックして接着剤が均一に管理されているかどうかを確認してください, 温度制御された金型と適切なサイズの油圧プレス用の圧縮成形ライン, 一貫したエッジトリミング精度を実現する縫製ライン. 工場が原材料をどのように段階的に供給するかも重要です: シートが高湿度にさらされたり、完成部品が系統立てずに積み重なったりすると、寸法の歪みや予測できない品質が予測されます。.
材料の品質とコンプライアンスの評価
多くのサプライヤーは次のことを約束しています。 “プレミアムEVAケース” 単一の厳密な指標なしで. 技術データシートに正確な仕様を記載する: 用途に応じたフォーム密度と Shore C 範囲, 合意されたデュロメータ許容範囲, および認められた試験方法に基づく圧縮永久歪みの数値. 化学物質の安全性もよくある失敗点です: 現在を尋ねる, 認定されたサードパーティのテストレポート (たとえば、SGS または TÜV からの) REACHの確認, RoHS, と提案 65 コンプライアンス, 実行に使用される正確な材料バッチに一致; 一般的な自己宣言証明書ではほとんど証明されません. コンプライアンスをどこまで徹底するかは工場によって異なります。 キンフィッシュ, 到着- および RoHS に合格した材料がデフォルトの仕様です, そしてこのサイトは、地域の同業他社では珍しい環境影響評価を実施しています。.
メーカーがバッチトレーサビリティを実行していることを確認する, 配合物の配合から完成した組み立てまで、あらゆるロットのフォームを追跡する, そのため、現場での欠陥を製造ウィンドウにまで遡ることができます。.
厳密なプロトタイピングとテストのシーケンスを実行する
3D モデルから量産に直接移行しないでください。. 段階的な進行に従ってください:
- 原料サンプル: 外装生地を承認する, 裏地, ハードウェア, 質感と色の一貫性を実現するフォームシート.
- エンジニアリングプロトタイプ: 一時的なツールまたは CNC カットフォームで内部クリアランスを確認します, ポケットフィット, そして人間工学.
- 初品単位: 実際の量産グレードのアルミニウム金型で製造されたサンプルは、最終的な公差と構造的完全性を示します.
プロトタイプを物理テストにかける: 周りからテストを落とす 1.2 すべての面にわたってコンクリートに数メートル, コーナー, そしてエッジ; ラミネート接着剤が泡立たないことを確認するための高温コンディショニング; ジッパーとハンドルのサイクリングを繰り返して、弱点を早期に特定します. ISTA シリーズや ASTM D4169 などの輸送シミュレーション プロトコルは、これらのチェックのための反復可能なフレームワークを提供します。.
品質契約と商業条件のロック
明示的な欠陥クラスを含む AQL フレームワークに関する品質契約の草案を作成する: AQL の重大な欠陥 0 (露出した鋭いエッジ, ハンドルのステッチが緩い, 位置がずれているクロージャー), AQL 1.5 ~ 2.5 の重大な欠陥 (ひどいしわ, 目に見える接着剤の跡, ジッパーバインディング, シェルの反り), AQL での軽微な欠陥 4.0 (小さな表面上の傷, わずかな色合いの変化, 糸の緩み).
ツールの権利を書面で解決する: アルミニウムの金型と CNC ファイルを所有していることを表明する, サプライヤーの金型メンテナンス責任を定義する, スケジュールが遅れた場合に工具を別の工場に移す権利を確保します. お支払い時, 完全前進を避ける: 構造 30% 事前にそして 70% 出荷前検査に合格した場合, 納期遅延ペナルティ条項あり, したがって、出荷品が小切手を通過するまで工場は責任を負い続けます.
承認サンプルから納品まで
審査に合格したら, 規律ある購入順序により、確認したばかりの仕様が保護されます:
- RFQと設計レビュー: 製品の寸法や 3D ファイルを共有する; 工場が金型の実現可能性にフラグを立て、フィットの最適化を提案することを期待します.
- サンプルの承認: 資料にサインオフする, 色, フィット, 書かれた仕様書と照らし合わせて縫い合わせます.
- 仕様の凍結: 構成を確認する, 材料, ハードウェア, ロゴアートワーク, 公差, 一括実行を開始する前に書面でパッケージ化します.
- 製造および出荷前検査: 凍結された仕様および承認されたゴールデン サンプルに対してバルク出力をチェックします, AQLサンプリングを含む.
- 配送とアフターサービス: 検査に合格すると天びんが解放されます; 最初の PO の前に欠陥処理条件を文書化する.
最終的な考え
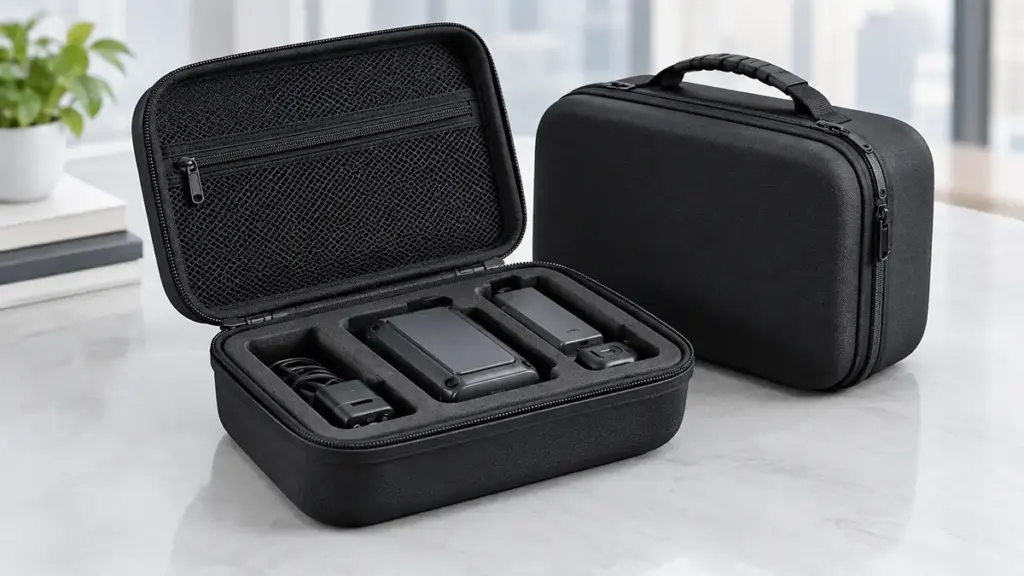
ジェネリック, 既製のエンクロージャにより初期費用が削減されます, しかし、精査された工場と凍結された仕様は、現場での損害からブランドの評判を守るものです. 校正されたフォーム密度, 制御されたラミネート, 強化されたステッチにより、高価な機器は過酷な輸送に耐えることができますが、精査されていない代替品は、返品や顧客の信頼の低下により後から表面化する傾向があります.
構造公差と縫製品質を直接評価するために、最初の製品の生産サンプルを確保します。, 3D CAD ファイルを早めに共有しましょう: ツーリング前の技術的なブループリントのレビューでは、通常、設計フィードバックに 2 日かかり、生産ランを節約できます。.