La obtención de un caso de EVA sale mal en dos direcciones: Los equipos de adquisiciones se conforman con cajas de existencias genéricas que permiten que los equipos de alto valor se muevan en tránsito., o especifican la densidad de la espuma y la dureza de la carcasa que no pueden verificar, y siguen los reclamos de garantía.
Esta guía cubre qué es un caso EVA., cómo se moldea y cose, los principales tipos, niveles de protección realistas, la división de costos personalizados versus estándar, y una secuencia de auditoría de fábrica que puede ejecutar antes de liberar fondos en masa.
¿Qué es un caso de EVA?
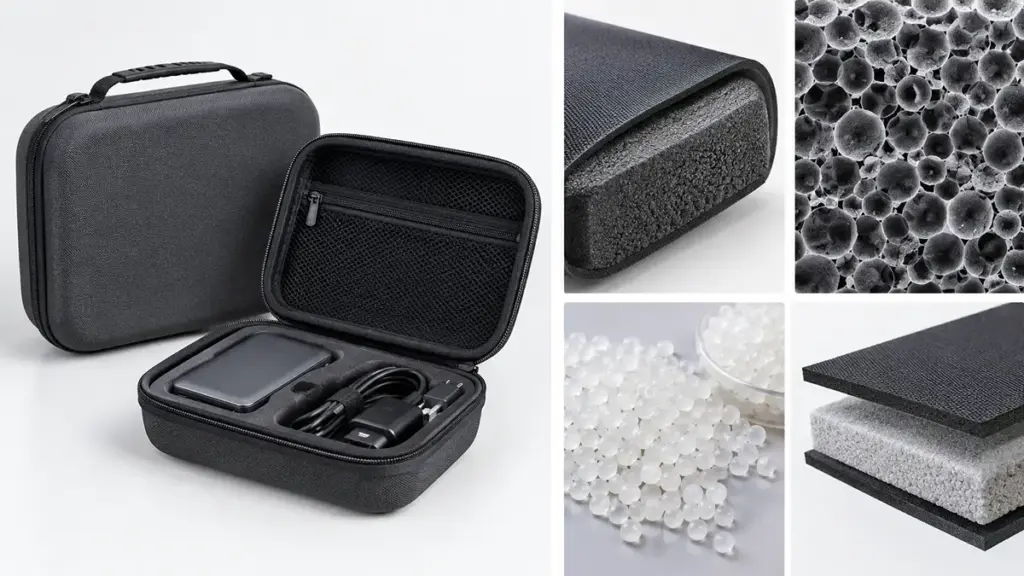
Un estuche de EVA es un semirrígido, Carcasa protectora liviana que cierra la brecha entre las bolsas de tela suave y los estuches de plástico rígidos y pesados..
Acetato de etileno-vinilo (EVA) es un copolímero termoplástico producido mezclando etileno y acetato de vinilo para lograr niveles personalizables de flexibilidad y resistencia.. A diferencia de las espumas de células abiertas que actúan como esponjas, La estructura de celda cerrada de EVA contiene bolsas de aire selladas que absorben los golpes físicos y resisten la penetración de la humedad., Mantener el contenido aislado de peligros externos..
Características clave de los materiales
EVA combina la protección contra impactos de los plásticos rígidos con la flexibilidad liviana de las bolsas de tela suave.: la cáscara se dobla bajo presión en lugar de agrietarse. Se mantiene flexible en ambientes fríos y recupera su forma después de una compresión moderada., que evita la deformación permanente en condiciones típicas de transporte.
Diseños estructurales primarios
Los fabricantes dividen estos armarios en dos familias funcionales:
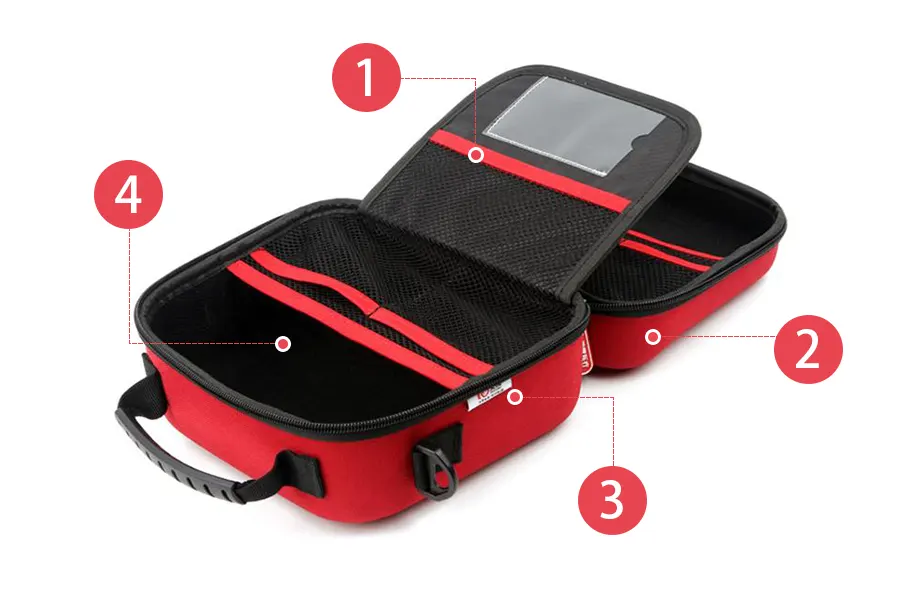
- Configuraciones de carcasa rígida moldeada: carcasas superior e inferior personalizadas termoformadas unidas por una cremallera de alta durabilidad.
- Organizador y diseños de inserciones personalizadas.: espuma troquelada de precisión, bolsillos de malla, y correas elásticas que aseguran piezas específicas del equipo y evitan el desplazamiento interno.
Capacidades y límites de protección
Para el manejo diario, EVA proporciona protección confiable contra caídas rutinarias, vibración, abrasión superficial, y polvo. Pero conoce los límites: Las configuraciones estándar no son resistentes al agua ni a los golpes de forma nativa.. Los equipos que operan en ambientes extremos requieren recubrimientos de poliuretano adicionales., cremalleras impermeables, sellos con juntas, o refuerzos internos rígidos.
Cómo se fabrican las fundas de EVA
La fabricación de cajas de EVA personalizadas sigue una secuencia controlada: diseño CAD, laminación de materiales, corte, precalentamiento, moldeo por compresión, guarnición, puntadas, inspección, y embalaje.
Cada estuche de EVA moldeado es un compuesto de tres capas.. Una laminación tipo sándwich une un tejido protector exterior (nailon Oxford como 600D/1680D, nailon balístico, o cuero PU), un núcleo central de EVA semirrígido, y un forro interior suave (terciopelo, microfibra, o tricot cepillado). Control estricto sobre el peso del recubrimiento adhesivo., temperatura de activación por calor, y el tiempo de enfriamiento evita bolsas de aire y burbujas en la superficie en fases posteriores de moldeo.
De la hoja plana a la concha formada
- Diseño y selección de materiales.: Los ingenieros traducen las dimensiones físicas del producto en modelos CAD 3D que tienen en cuenta la contracción por enfriamiento., ángulos de tiro del molde, y espesor del revestimiento, luego especifique el grado de la hoja de EVA para la densidad, Dureza Shore, y límites de absorción de impactos.
- Laminación: Las fábricas unen textiles exteriores y revestimientos interiores suaves al núcleo de EVA en bruto mediante adhesivos activados por calor..
- Corte: Las prensas hidráulicas o con reglas de acero perforan piezas laminadas planas ligeramente más grandes que la huella de la pieza final..
- Precalentamiento: Los espacios en blanco pasan a través de hornos o túneles de infrarrojos hasta que el copolímero se ablanda.; el subcalentamiento impide la conformación completa del molde y el sobrecalentamiento daña la unión adhesiva, por eso los técnicos siguen de cerca la curva.
- Moldura: Los operadores colocan el espacio en blanco caliente en, Moldes de aluminio mecanizados por CNC, y prensas hidráulicas (normalmente en el rango de varias toneladas a decenas de toneladas) Fuerce el material en cada nervadura y hueco., seguido de enfriamiento en el molde para fijar la geometría y evitar deformaciones.
Hardware, Puntadas, y acabado
Las prensas de recorte o las herramientas CNC cortan el exceso de material del perímetro para crear un borde de costura limpio.. Las máquinas de coser industriales luego colocan la bobina, bobina inversa, o cremalleras resistentes al agua recubiertas de poliuretano, cinta adhesiva perimetral, y se maneja directamente a las bridas moldeadas. Zonas de alto estrés como anillos en D, anclajes de correa, y las esquinas toman líneas de costura dobles o patrones de puntadas reforzadas, y los anclajes de carga distribuyen las fuerzas del mango y la correa en una amplia zona de la carcasa con placas de respaldo internas o parches textiles reforzados.. Una línea de calidad visible está terminando: Fábricas que tratan una carcasa de EVA como si fuera equipaje., con costuras de marroquinería, tienden a durar más que las tiendas de prensa y cremallera en el campo.
Controles de calidad en línea
Antes del embalaje a granel, Los equipos de calidad revisan la pista para detectar arrugas en la superficie., delaminación de tela, y costuras desalineadas, y las unidades de muestra se someten a pruebas de caída, pruebas de ciclo de cremallera, y manejar pruebas de extracción. Herrada (grabado térmico, serigrafía, o parches de goma cosidos) se aplica y verifica con la obra de arte del comprador como parte de la misma puerta.
Tipos de casos y usos de EVA
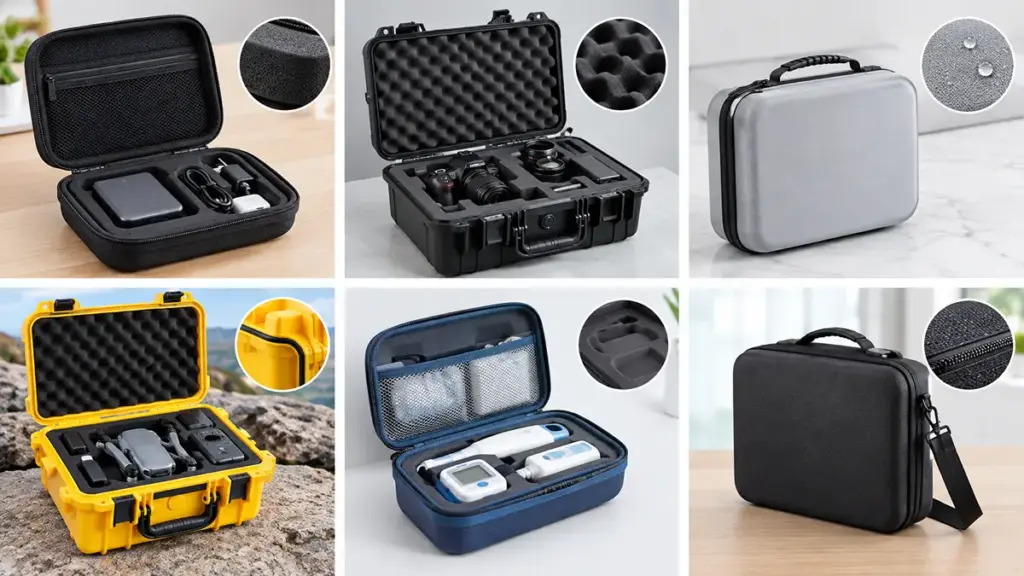
Seleccionar los tipos correctos de maletas de EVA significa equilibrar la rigidez de la carcasa, inserciones interiores de espuma, y laminados exteriores lavables contra el equipo que se está protegiendo..
Las bolsas blandas estándar fallan cuando la protección contra caídas no es negociable, mientras que los estuches rígidos y pesados agregan peso de envío innecesario. La mayoría de los compradores buscan un “caso para [dispositivo]” en lugar de por el nombre del material; traducir el idioma del dispositivo al lenguaje de especificaciones antes de solicitar cotizaciones lo coloca en una situación diferente., conversación más rápida con las fábricas.
Clasificación por construcción de carcasa
- Estuches moldeados con cremallera rígida y semirrígida: defensa estructural contra fuerzas de alto impacto, Proteger los dispositivos electrónicos delicados durante el tránsito accidentado..
- Opciones de organizador y moldeado personalizado: compartimentos interiores dedicados, correas elásticas, y bolsillos de malla integrados que evitan que los accesorios se muevan.
- Vitrinas híbridas y vitrinas: Espuma EVA combinada con plásticos rígidos, marcos de aluminio, o telas premium para presentación minorista y durabilidad industrial.
Aplicaciones de la industria objetivo
- Electrónica de consumo y juegos.: compacto, diseños con cremallera para accesorios de viaje, auriculares premium, auriculares de realidad virtual, y consolas portátiles.
- Médico y sanitario: Estuches personalizados con laminados exteriores lavables que protegen los sensores de diagnóstico portátiles., instrumentos quirúrgicos, y herramientas de campo.
- Industrial, audio, y operaciones de campo: configuraciones reforzadas multímetros aislantes, micrófonos, y unidades GPS contra vibraciones fuertes.
Niveles de protección y materiales
Un estuche de EVA de alto rendimiento coincide con la densidad de la espuma, dureza de la cáscara, y calidad del cierre a los peligros específicos de su entorno de transporte.
Clasificación de niveles de protección
- Protector básico: protege los accesorios y cables contra rasguños y caídas leves con cierres de cremallera estándar.
- Propósito general: cojines camaras, herramientas manuales, y dispositivos médicos a través de carcasas moldeadas e interiores de densidad media.
- Trabajo pesado: resiste manipulación industrial severa usando esquinas reforzadas e inserciones de espuma de alta densidad.
- Resistente a la intemperie: Repele la lluvia y las salpicaduras a través de textiles recubiertos y cremalleras resistentes al agua..
- Clasificación de inmersión: Diseñado para alcanzar clasificaciones de protección de ingreso como IP67 utilizando sellos con juntas y cierres herméticos., verificado mediante pruebas de unidad completa.
Densidad y Dureza, No espesor
Los equipos de productos a menudo asumen que una espuma más espesa significa automáticamente una mejor protección.. En realidad, El rendimiento es un sistema.: densidad, durómetro, geometría de la pared, y la calidad del cierre juntos deciden qué tan bien sobrevive un caso. El EVA de grado Case generalmente cae en la región de 30 a 80 kg/m³ (La gama completa de espumas comerciales es mucho más amplia.), con dureza de la cáscara expresada en Shore C y situada en la parte más firme de la escala. Como punto de referencia de alta gama, KinFish estandariza en 75 Dureza Shore C sobre un 6 hoja de mm, mientras que una norma comercial regional común es de 65°C por encima 5 milímetros.
Los diseños avanzados rara vez utilizan un único bloque de espuma uniforme: un suave, La capa de contacto de baja densidad contra el producto evita la abrasión de la superficie., mientras que un más firme, La capa de soporte de alta densidad absorbe el impacto sin tocar fondo.. Solicite a los proveedores cifras de deformación por compresión medidas según métodos de prueba de espuma ASTM reconocidos en lugar de aceptar afirmaciones de dureza únicamente..
Caparazón, Cierre, y resistencia al agua
Mientras que el EVA de células cerradas en bruto repele la humedad de forma natural, una carcasa desnuda nunca garantiza un rendimiento impermeable. El agua penetra primero en las cremalleras estándar., Por lo tanto, la verdadera impermeabilización mejora todo el sistema de cierre.: cremalleras resistentes al agua de bobina inversa, costuras selladas, y juntas de caucho comprimido. No confíe en los certificados de materiales para reclamar protección de ingreso certificada, como IP65 o IP67.; esa calificación exige pruebas de la caja completamente ensamblada. Para equipos industriales pesados, placas rígidas de ABS, policarbonato, o HDPE incrustado en paneles de alta carga distribuyen el peso concentrado y evitan el colapso de la carcasa cuando las cajas se apilan durante el transporte.
Afirmaciones de marketing como “a prueba de choques” debe compararse con marcos de prueba estandarizados, como Procedimientos de simulación de transporte de ISTA. o métodos ambientales y de caída ASTM. Para elegir el material de la carcasa en entornos clínicos, nuestra comparación de Estuches médicos de plástico duro vs EVA cubre las compensaciones con más detalle.
Estuches EVA personalizados versus estuches estándar
Elegir entre cajas EVA personalizadas y cajas estándar significa equilibrar la protección de precisión y la marca con el presupuesto de herramientas y la velocidad del mercado..
¿Está empaquetando hardware médico de alto valor?, o simplemente enviar cables de carga genéricos? Esa pregunta debería decidir el camino.: las herramientas personalizadas se amortizan en volumen, o aumenta su presupuesto inicial de ingeniería a cambio de nada.
| Dimensión | EVA moldeado a medida | Estuche estándar |
|---|---|---|
| Ajuste y protección | Las cavidades moldeadas inmovilizan el dispositivo.; El daño por colisión interna está diseñado | La espuma genérica tipo pick-and-pluck se degrada con el tiempo y permite cambios internos |
| Herrada | Logotipos en relieve profundo, telas teñidas a medida, tiradores de cremallera moldeados | Serigrafía de superficie, etiquetas adhesivas, solo colores en stock |
| Costo inicial | Cargo único por herramientas que se amortiza por unidad en volumen; solicitar un escrito, costo detallado del molde | Sin herramientas; una opción de bajo riesgo para pruebas piloto o de mercado |
| Línea de tiempo | Soporte de diseño gratuito con dibujos en 2 días; muestras en 10 a 15 días; producción a granel en 30-35 días (Figuras KinFish) | Envío inmediato por simple, geometrías en stock |
| Volumen de pedido | Cantidad mínima de pedido 1,000 unidades en KinFish; algunos proveedores del mercado cotizan alrededor 500 | Compras de lotes más pequeños de diseños de catálogo. |
Las corridas de bajo volumen favorecen las opciones sobre acciones, pero la ampliación desplaza la economía hacia herramientas personalizadas, porque el costo amortizado del molde por unidad cae rápidamente en cantidades de producción. La fabricación personalizada también permite que los diseños técnicos especifiquen paredes de alta resistencia., espuma amortiguadora de alta densidad, y cierres resistentes al agua adaptados a los riesgos reales del transporte.
Cómo examinar a un proveedor de fundas EVA
Evaluar a un proveedor únicamente por el precio expone la densidad del material, cremallera, y puntos de falla de cumplimiento químico. Auditar la capacidad de fabricación y establecer especificaciones mensurables por escrito..
Esta sección cubre la auditoría en sí.. Para obtener una vista a nivel de directorio de quién opera en este espacio, vea nuestro resumen de Principales proveedores de fundas EVA personalizadas en todo el mundo..
| Fase de investigación | Métricas críticas y métodos de verificación |
|---|---|
| Legitimación y capacidad | Auditorías in situ o de terceros de prensas de termoformado, lineas de costura, y maquinaria de laminación para filtrar intermediarios comerciales. |
| Calidad de los materiales | Verificación de la densidad de la espuma EVA y la dureza Shore C con respecto a su hoja de datos, además del cumplimiento de REACH, RoHS, y la propuesta de California 65. |
| Creación de prototipos y pruebas. | Progresión por etapas desde el prototipo de ingeniería hasta el primer artículo; pruebas de caída (típicamente de alrededor 1.2 metro) y verificación del ciclo de cremallera. |
| Acuerdos comerciales | Límites de calidad aceptables definidos (AQL), derechos de propiedad del molde por escrito, y calendarios de pago por etapas. |
Verificación de la legitimidad del fabricante y la capacidad de producción
¿Cómo saber si su posible socio realmente posee las máquinas?, u opera desde un escritorio compartido? Solicite los documentos de registro comercial y compare la dirección registrada con la ubicación de producción real.; Los intermediarios comerciales suelen ocultar las direcciones de las fábricas o el montaje subcontratado sin previo aviso., causando retrasos en los plazos de entrega en las temporadas pico de envío.
Realizar una inspección in situ o encargar una auditoría de fábrica a un tercero. En el piso de la tienda, Verifique las estaciones de laminación para un control uniforme del adhesivo., Líneas de moldeo por compresión para moldes con temperatura controlada y prensas hidráulicas de tamaño adecuado., y líneas de costura para una precisión constante en el corte de bordes. También importa cómo una planta procesa las materias primas: Las láminas expuestas a alta humedad o pilas no sistemáticas de piezas terminadas predicen deformaciones dimensionales y una calidad impredecible..
Evaluación de la calidad y el cumplimiento del material
Muchos proveedores prometen un “funda EVA de primera calidad” sin una sola métrica dura. Haga cumplir las especificaciones exactas en su ficha técnica: Densidad de la espuma y rango Shore C para su aplicación., una banda de tolerancia de durómetro acordada, y una cifra de deformación por compresión según un método de prueba reconocido. La seguridad química es otro punto de falla común: preguntar por actual, informes de pruebas de terceros acreditados (por ejemplo de SGS o TÜV) confirmando REACH, RoHS, y propuesta 65 cumplimiento, coinciden con el lote exacto de material utilizado para su ejecución; un certificado genérico autodeclarado demuestra poco. Las fábricas difieren en cuanto al grado de cumplimiento, al menos pez pariente, ALCANZAR- y los materiales que pasan RoHS son la especificación predeterminada, y el sitio cuenta con una evaluación de impacto ambiental que es poco común entre sus pares regionales.
Verificar que el fabricante ejecute la trazabilidad de lotes, seguimiento de cada lote de espuma desde la formulación del compuesto hasta el ensamblaje completo, para que un defecto de campo pueda rastrearse hasta una ventana de producción.
Ejecución de una secuencia estricta de creación de prototipos y pruebas
Nunca pase directamente de un modelo 3D a la producción en masa. Sigue una progresión por etapas:
- Muestras de materia prima: aprobar tejido exterior, recubrimiento, hardware, y láminas de espuma para textura y consistencia de color..
- Prototipos de ingeniería: herramientas temporales o espuma cortada con CNC verifican el espacio interno, ajuste de bolsillo, y ergonomía.
- Unidades del primer artículo: Las muestras producidas en moldes de aluminio de grado de producción real muestran tolerancias finales e integridad estructural..
Someter prototipos a pruebas físicas: pruebas de caída de alrededor 1.2 metros sobre concreto en todas las caras, esquinas, y bordes; acondicionamiento a alta temperatura para confirmar que el adhesivo de laminación no burbujee; y ciclos repetidos de cremallera y manija para localizar los puntos débiles temprano. Los protocolos de simulación de transporte, como la serie ISTA o ASTM D4169, le brindan un marco repetible para estas comprobaciones..
Bloqueo de acuerdos de calidad y términos comerciales
Proyectos de acuerdos de calidad sobre el marco AQL con clases de defectos explícitas: defectos críticos en AQL 0 (bordes afilados expuestos, costuras sueltas en el mango, cierres desalineados), defectos mayores en AQL 1,5–2,5 (arrugas severas, marcas de pegamento visibles, encuadernación con cremallera, deformación de la concha), y defectos menores en AQL 4.0 (pequeños rasguños cosméticos, ligera variación de tono, hilos sueltos).
Resolver derechos de utillaje por escrito: Indique que es propietario de los moldes de aluminio y los archivos CNC., definir la responsabilidad de mantenimiento del molde del proveedor, y asegure su derecho a transferir herramientas a otra fábrica si los cronogramas se retrasan. Al pagar, evitar el avance total: estructura 30% por adelantado y 70% tras una inspección previa al envío exitosa, con cláusulas de penalización por retraso en la entrega, por lo que la fábrica sigue siendo responsable hasta que el envío liquide su cheque.
Desde la muestra aprobada hasta la entrega
Una vez que pase la investigación, Una secuencia de compra disciplinada protege la especificación que acaba de verificar.:
- RFQ y revisión de diseño: compartir dimensiones del producto o archivos 3D; Se espera que la fábrica indique la viabilidad del molde y sugiera optimizaciones de ajuste..
- Aprobación de muestra: aprobar materiales, color, adaptar, y cosiendo contra una hoja de especificaciones escrita.
- Congelación de especificaciones: confirmar configuración, materiales, hardware, ilustraciones del logotipo, tolerancias, y embalaje por escrito antes de que comiencen las tiradas masivas.
- Inspección de producción y preembarque.: verifique la producción masiva con las especificaciones congeladas y la muestra dorada aprobada, incluyendo muestreo AQL.
- Entrega y posventa: El saldo se libera después de pasar la inspección.; términos de manejo de defectos del documento antes de la primera orden de compra.
Pensamientos finales
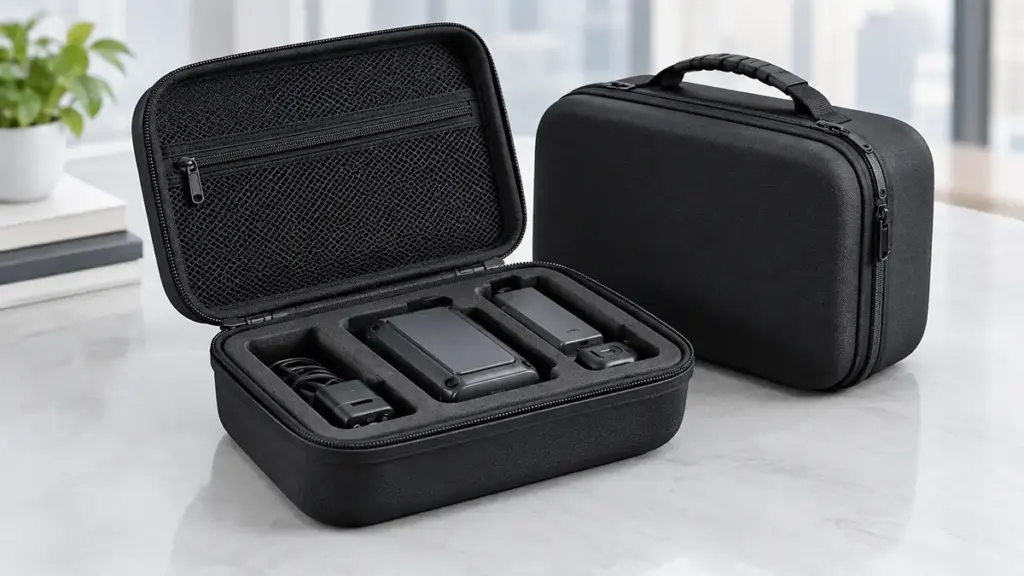
Genérico, Los gabinetes disponibles en el mercado ofrecen costos iniciales más bajos., pero una fábrica examinada y unas especificaciones congeladas son lo que protegen la reputación de su marca contra daños en el campo.. Densidad de espuma calibrada, laminación controlada, y las costuras reforzadas son las que permiten que los equipos de alto valor sobrevivan el tránsito severo, mientras que las alternativas no examinadas tienden a surgir más tarde como devoluciones y compromiso de la confianza del cliente..
Obtenga una muestra de producción del primer artículo para evaluar de primera mano las tolerancias estructurales y la calidad de las costuras., y comparta sus archivos CAD 3D con antelación: Una revisión del plano técnico antes de utilizar las herramientas generalmente le cuesta dos días de comentarios sobre el diseño y ahorra una tirada de producción..