EVA vakası tedarik etmek iki yönde yanlış gidiyor: satın alma ekipleri ya yüksek değerli ekipmanın taşıma sırasında taşınmasına izin veren genel stok vakalarıyla yetiniyor, veya doğrulayamadıkları köpük yoğunluğunu ve kabuk sertliğini belirtiyorlar, ve garanti talepleri takip ediyor.
Bu kılavuz EVA çantasının ne olduğunu kapsar, nasıl kalıplanır ve dikilir, ana türler, gerçekçi koruma seviyeleri, özel ve standart maliyet ayrımı, ve toplu fonları serbest bırakmadan önce çalıştırabileceğiniz bir fabrika denetim dizisi.
EVA Kılıfı Nedir?
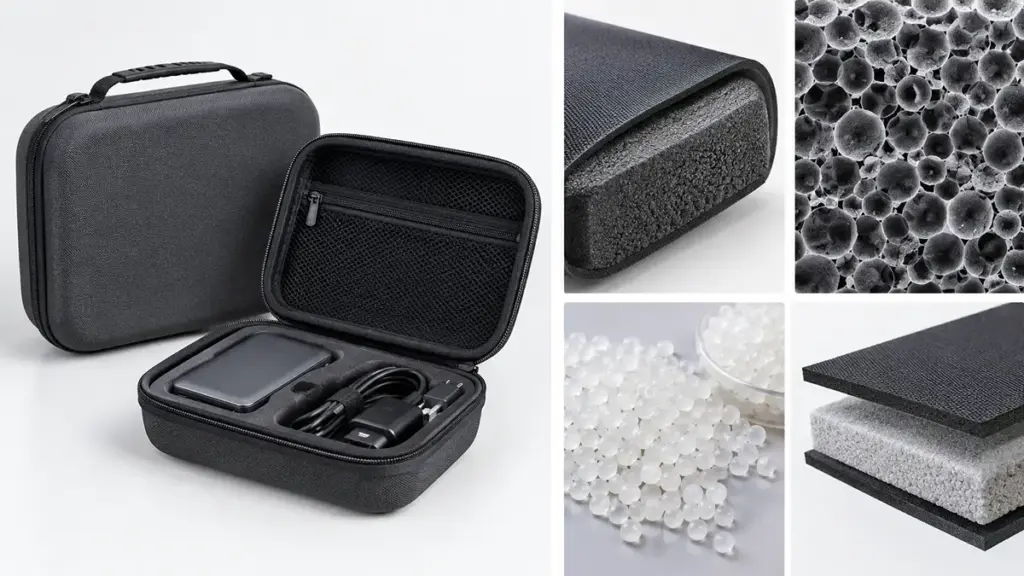
EVA kasası yarı serttir., Yumuşak kumaş torbalar ile ağır, sert kabuklu plastik kasalar arasındaki boşluğu dolduran hafif koruyucu muhafaza.
Etilen-vinil asetat (eva) özelleştirilebilir esneklik ve esneklik seviyeleri elde etmek için etilen ve vinil asetatın harmanlanmasıyla üretilen termoplastik bir kopolimerdir. Sünger gibi davranan açık hücreli köpüklerin aksine, EVA'nın kapalı hücre yapısı, fiziksel şokları emen ve nem nüfuzuna direnen sızdırmaz hava cepleri içerir, içeriği dış tehlikelerden izole etmek.
Temel Malzeme Özellikleri
EVA, sert sert kabuklu plastiklerin darbeye karşı korumasını yumuşak kumaş torbaların hafiflik esnekliğiyle birleştirir: kabuk çatlamak yerine basınç altında bükülür. Soğuk ortamlarda esnek kalır ve orta derecede sıkıştırma sonrasında şeklini geri kazanır., Tipik taşıma koşullarında kalıcı deformasyonu önleyen.
Birincil Yapısal Tasarımlar
Üreticiler bu muhafazaları iki işlevsel aile halinde şekillendiriyor:
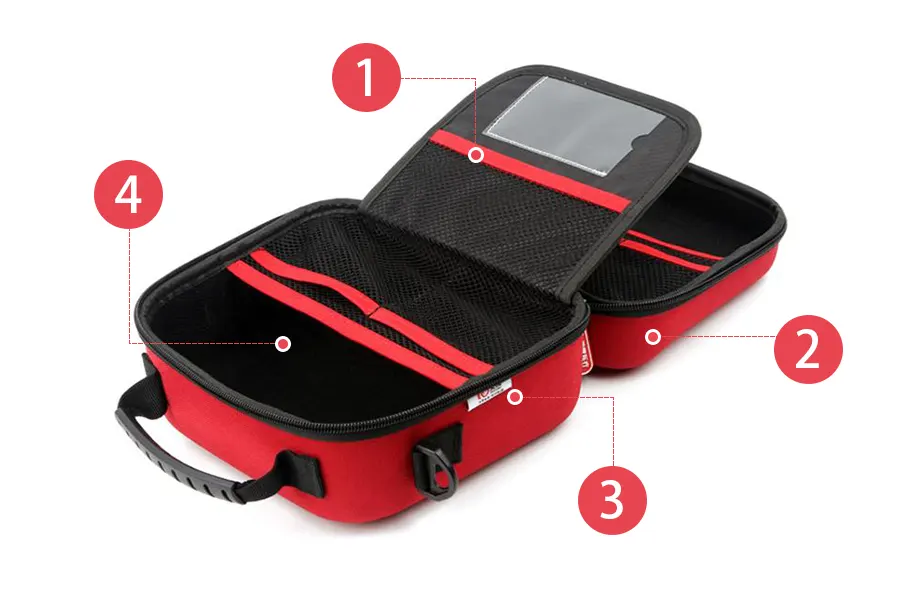
- Kalıplanmış sert kabuk konfigürasyonları: Yüksek dayanıklılığa sahip bir fermuarla birleştirilen, ısıyla şekillendirilmiş özel üst ve alt kabuklar.
- Düzenleyici ve özel eklemeli tasarımlar: hassas kalıp kesimli köpük, örgü cepleri, ve belirli ekipman parçalarını sabitleyen ve dahili kaymayı önleyen elastik kayışlar.
Koruyucu Yetenekler ve Sınırlar
Günlük kullanım için, EVA rutin düşmelere karşı güvenilir koruma sağlar, titreşim, yüzey aşınması, ve toz. Ama sınırları bilin: standart konfigürasyonlar doğal olarak su geçirmez veya ezilmeye karşı dayanıklı değildir. Zorlu ortamlarda çalışan ekipmanlar ek poliüretan kaplamalar gerektirir, su geçirmez fermuarlar, contalı contalar, veya sert iç takviyeler.
EVA Kılıfları Nasıl Üretiliyor?
Özel EVA kasalarının imalatı kontrollü bir sırayı takip eder: CAD tasarımı, malzeme laminasyonu, kesme, ön ısıtma, sıkıştırma kalıplama, kırpma, dikiş, denetleme, ve ambalaj.
Her kalıplanmış EVA kasası üç katmanlı bir kompozittir. Sandviç laminasyonu dış koruyucu tekstili birleştirir (600D/1680D gibi oxford naylonu, balistik naylon, veya PU deri), merkezi bir yarı sert EVA çekirdeği, ve yumuşak bir iç astar (kadife, mikrofiber, veya fırçalanmış triko). Yapışkan kaplama ağırlığı üzerinde sıkı kontrol, ısı aktivasyon sıcaklığı, ve soğutma süresi, daha sonraki kalıplama aşamalarında hava ceplerini ve yüzey kabarcıklarını önler.
Düz Levhadan Şekillendirilmiş Kabuğa
- Tasarım ve malzeme seçimi: Mühendisler fiziksel ürün boyutlarını soğuma büzülmesini de hesaba katan 3D CAD modellerine dönüştürüyor, kalıp taslak açıları, ve astar kalınlığı, daha sonra yoğunluk için EVA levha derecesini belirtin, Shore sertliği, ve şok emme sınırları.
- Laminasyon: fabrikalar dış tekstilleri ve yumuşak iç kaplamaları ısıyla etkinleşen yapıştırıcılar kullanarak ham EVA çekirdeğine yapıştırır.
- Kesme: hidrolik veya çelik kurallı kalıp presleri, son parça kaplama alanından biraz daha büyük, düz lamine boşlukları delmektedir.
- Ön ısıtma: boşluklar, kopolimer yumuşayana kadar fırınlardan veya kızılötesi tünellerden geçer; aşırı ısınma kalıbın tam uyumunu önler ve aşırı ısınma yapışkan bağa zarar verir, böylece teknisyenler eğriyi yakından izliyor.
- Kalıplama: operatörler sıcak işlenmemiş parçayı eşleşen kutulara yerleştirir, CNC ile işlenmiş alüminyum kalıplar, ve hidrolik presler (tipik olarak birkaç tondan onlarca tona kadar değişir) malzemeyi her nervüre ve girintiye doğru zorlayın, ardından geometriyi kilitlemek ve bükülmeyi önlemek için kalıp içi soğutma yapılır.
Donanım, Dikiş, ve Bitirme
Düzeltme presleri veya CNC aletleri, temiz bir dikiş kenarı oluşturmak için fazla çevre malzemesini keser. Endüstriyel dikiş makineleri daha sonra bobini takar, ters bobin, veya poliüretan kaplı suya dayanıklı fermuarlar, çevre bağlama bandı, ve doğrudan kalıplanmış flanşlara tutunur. D halkaları gibi yüksek gerilimli bölgeler, kayış çapaları, ve köşelerde ikili dikiş çizgileri veya güçlendirilmiş dikiş desenleri kullanılır, ve yük ankrajları, iç destek plakaları veya güçlendirilmiş kumaş yamalar ile sap ve kayış kuvvetlerini kabuğun geniş bir alanına yayar. Görünür bir kalite çizgisi tamamlanıyor: EVA kabuğunu bagaj gibi işleyen fabrikalar, deri eşya dikişli, sahadaki bas-zip mağazalarından daha uzun süre dayanma eğilimindedir.
Hat İçi Kalite Kontrolleri
Toplu paketlemeden önce, kalite ekipleri koşuyu yüzey kırışıklıkları açısından kontrol ediyor, kumaş delaminasyonu, ve yanlış hizalanmış dikişler, ve numune birimleri düşme testlerine tabi tutulur, fermuar döngüsü denemeleri, ve çekme testlerini yönetin. Marka (termal kabartma, serigrafi baskı, veya dikişli lastik yamalar) aynı kapının bir parçası olarak alıcının sanat eserine uygulanır ve doğrulanır.
EVA Kılıfı Türleri ve Kullanım Alanları
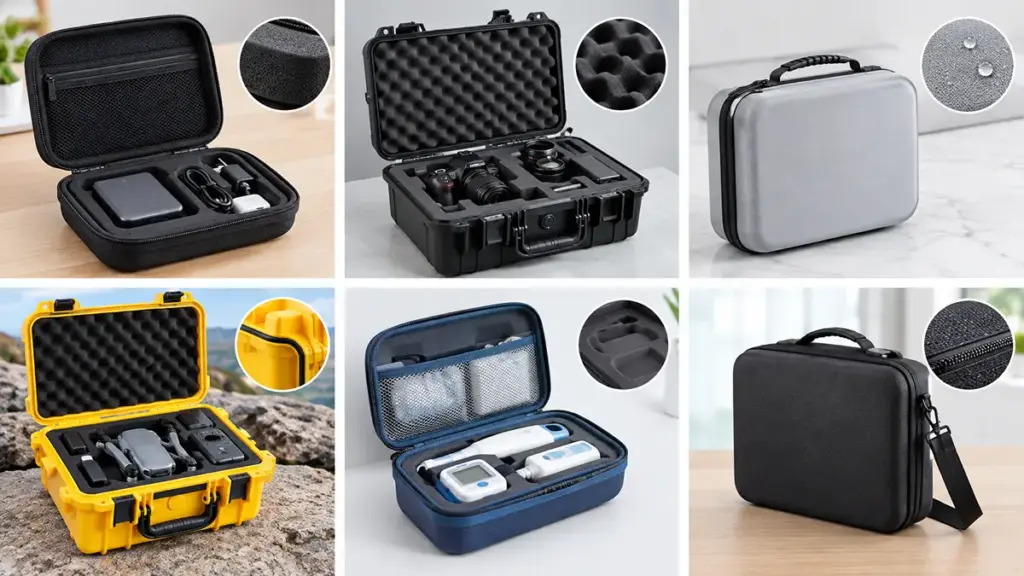
Doğru EVA kasa türlerini seçmek, kabuk sertliğini dengelemek anlamına gelir, iç köpük ekler, ve korunan ekipmana karşı temizlenebilir dış laminatlar.
Düşmeye karşı koruma tartışılmaz olduğunda standart yumuşak çantalar başarısız olur, Ağır sert kutular gereksiz nakliye ağırlığına neden olurken. Çoğu alıcı bir “için durum [cihaz]” malzeme adı yerine; fiyat teklifi istemeden önce cihaz dilini spesifik dile çevirmek sizi farklı bir duruma sokar, fabrikalarla daha hızlı görüşme.
Shell İnşaat'a göre sınıflandırma
- Kalıplanmış sert kabuklu ve yarı sert fermuarlı kılıflar: Yüksek etkili kuvvetlere karşı yapısal savunma, zorlu taşıma sırasında hassas elektroniklerin güvenliğini sağlamak.
- Düzenleyici ve özel kalıplanmış seçenekler: özel iç bölmeler, elastik kayışlar, ve aksesuarların kaymasını önleyen entegre file cepler.
- Hibrit ve vitrinler: Sert plastiklerle birleştirilmiş EVA köpük, alüminyum çerçeveler, veya perakende sunumu ve endüstriyel dayanıklılık için birinci sınıf kumaşlar.
Hedef Endüstri Uygulamaları
- Tüketici elektroniği ve oyun: kompakt, seyahat aksesuarları için fermuarlı tasarımlar, premium kulaklıklar, VR kulaklıklar, ve el konsolları.
- Tıp ve sağlık: Taşınabilir teşhis sensörlerini koruyan, temizlenebilir dış laminatlara sahip özel kasalar, cerrahi aletler, ve saha araçları.
- Endüstriyel, ses, ve saha operasyonları: multimetreleri izole eden güçlendirilmiş konfigürasyonlar, mikrofonlar, ve GPS üniteleri şiddetli titreşimden.
Koruma Seviyeleri ve Malzemeler
Yüksek performanslı EVA kılıfı köpük yoğunluğuna uygundur, kabuk sertliği, ve taşıma ortamınızın belirli tehlikelerine göre kapatma kalitesi.
Koruma Seviyelerinin Sınıflandırılması
- Temel koruyucu: standart fermuar kapatmalarıyla aksesuarları ve kabloları çizilmelere ve hafif düşmelere karşı korur.
- Genel amaçlı: yastıkları kameralar, el aletleri, ve kalıplanmış kabuklar ve orta yoğunluklu iç kısımlar aracılığıyla tıbbi cihazlar.
- Ağır hizmet: güçlendirilmiş köşeler ve yüksek yoğunluklu köpük ara parçaları kullanarak zorlu endüstriyel kullanımlara karşı dayanıklıdır.
- Hava dayanıklı: Kaplamalı kumaşlar ve suya dayanıklı fermuarlar sayesinde yağmuru ve sıçramayı önler.
- Daldırma dereceli: Contalı contalar ve hava geçirmez kapaklar kullanılarak IP67 gibi giriş koruma derecelerine göre tasarlanmıştır, tüm ünite testiyle doğrulandı.
Yoğunluk ve Sertlik, Kalınlık Değil
Ürün ekipleri genellikle daha kalın köpüğün otomatik olarak daha iyi koruma anlamına geldiğini varsayar. Gerçekte, performans bir sistemdir: yoğunluk, durometre, duvar geometrisi, ve kapatma kalitesi birlikte bir vakanın ne kadar iyi hayatta kalacağına karar verir. Vaka dereceli EVA tipik olarak şu bölgeye düşer: 30 ile 80 kg/m³ (tam ticari köpük yelpazesi çok daha geniştir), kabuk sertliği Shore C olarak ifade edilir ve ölçeğin daha sıkı kısmında yer alır. Üst düzey bir referans noktası olarak, KinFish standartlaşıyor 75 Shore C sertliği 6 mm levha, ortak bölgesel ticaret normu 65C'nin üzerindeyken 5 mm.
Gelişmiş tasarımlarda nadiren tek tip bir köpük blok kullanılır: Yumuşak, Ürün üzerindeki düşük yoğunluklu temas katmanı yüzey aşınmasını önler, daha sıkı iken, Yüksek yoğunluklu destek katmanı darbeyi dibe vurmadan emer. Yalnızca sertlik iddialarını kabul etmek yerine tedarikçilerden tanınmış ASTM köpük test yöntemlerine göre ölçülen sıkıştırma seti rakamlarını isteyin.
Kabuk, Kapatma, ve Suya Dayanıklılık
Ham kapalı hücreli EVA doğal olarak nemi iter, çıplak bir kabuk asla su geçirmezlik performansını garanti etmez. Su önce standart fermuarlara nüfuz eder, yani gerçek hava koşullarına dayanıklılık tüm kapatma sistemini iyileştirir: ters bobinli suya dayanıklı fermuarlar, mühürlü dikişler, ve sıkıştırılmış kauçuk contalar. IP65 veya IP67 gibi sertifikalı giriş koruması talep etmek için malzeme sertifikalarına güvenmeyin; bu derecelendirme tamamen monte edilmiş kasanın test edilmesini gerektirir. Ağır endüstriyel dişliler için, ABS'den sert plakalar, polikarbonat, veya yüksek yüklü panellere gömülü HDPE, konsantre ağırlığı dağıtır ve koliler nakliye sırasında istiflendiğinde kabuğun çökmesini önler.
Gibi pazarlama iddiaları “darbeye dayanıklı” standartlaştırılmış test çerçevelerine göre kontrol edilmelidir, örneğin ISTA taşıma simülasyon prosedürleri veya ASTM düşüşü ve çevresel yöntemler. Klinik ortamlarda kabuk malzemesi seçimleri için, karşılaştırmamız sert plastik vs EVA tıbbi kılıflar takasları daha ayrıntılı olarak ele alır.
Özel EVA ve Standart Kılıflar
Özel EVA ile standart kasalar arasında seçim yapmak, hassas koruma ve markalamayı takım bütçesi ve pazar hızına göre dengelemek anlamına gelir.
Yüksek değerli tıbbi donanımları mı paketliyorsunuz?, veya sadece genel şarj kablolarını göndermek? Bu soru yolu belirlemeli: özel takımlar ya hacmin karşılığını verir, veya ön mühendislik bütçenizi boşuna şişiriyor.
| Boyut | Özel Kalıplı EVA | Standart Stok Kasası |
|---|---|---|
| Uyum ve koruma | Kalıplanmış boşluklar cihazı hareketsiz hale getirir; iç çarpışma hasarı tasarlandı | Genel alma ve koparma köpüğü zamanla bozulur ve dahili vites değişimine izin verir |
| Marka | Derin kabartmalı logolar, özel boyalı kumaşlar, kalıplanmış fermuar çeker | Yüzey serigrafi, yapışkanlı etiketler, yalnızca stok renkleri |
| Peşin maliyet | Hacim bazında birim başına amorti edilen tek seferlik takım ücreti; yazılı talep, ayrıntılı kalıp maliyeti | Alet yok; pilot çalışmalar veya pazar testleri için düşük riskli bir seçenek |
| Zaman çizelgesi | Çizimlerle ücretsiz tasarım desteği 2 günler; 10-15 gün içinde numuneler; 30-35 günde toplu üretim (KinFish figürleri) | Basit bir şekilde anında gönderim, stok geometrileri |
| Sipariş hacmi | Adedi 1,000 KinFish'teki birimler; bazı pazar tedarikçileri teklif veriyor 500 | Katalog tasarımlarından daha küçük parti alımları |
Düşük hacimli çalışmalar hisse senedi opsiyonlarını destekliyor, ancak ölçeği büyütmek ekonomiyi özelleştirilmiş takımlara doğru kaydırır, çünkü birim başına amorti edilmiş kalıp maliyeti üretim miktarlarında hızlı bir şekilde düşer. Özel imalat aynı zamanda teknik tasarımların ağır hizmet duvarlarını belirlemesine olanak tanır, yüksek yoğunluklu şok emici köpük, ve gerçek taşıma tehlikelerinize göre ayarlanmış suya dayanıklı kapaklar.
Bir EVA Vakası Tedarikçisi Nasıl İncelenir?
Bir tedarikçiyi yalnızca fiyata göre değerlendirmek malzeme yoğunluğunu ortaya çıkarır, fermuar, ve kimyasal uyum başarısızlık noktaları. Üretim kapasitesini denetleyin ve ölçülebilir özellikleri yazılı olarak belirleyin.
Bu bölüm denetimin kendisini kapsar. Bu alanda kimin faaliyet gösterdiğine ilişkin dizin düzeyinde bir görünüm için, özetimize bakın dünya çapında en iyi özel EVA çanta tedarikçileri.
| İnceleme Aşaması | Kritik Metrikler ve Doğrulama Yöntemleri |
|---|---|
| Meşruiyet ve kapasite | Termoform preslerinin yerinde veya üçüncü taraf denetimleri, dikiş hatları, ve ticaret aracılarını filtrelemek için laminasyon makineleri. |
| Malzeme kalitesi | EVA köpük yoğunluğunun ve Shore C sertliğinin veri sayfanıza göre doğrulanması, artı REACH'e uygunluk, RoHS, ve Kaliforniya Önerisi 65. |
| Prototipleme ve test etme | Mühendislik prototipinden ilk makaleye kadar aşamalı ilerleme; düşme testleri (genellikle çevreden 1.2 M) ve fermuar döngüsü doğrulaması. |
| Ticari anlaşmalar | Tanımlanmış Kabul Edilebilir Kalite Sınırları (AQL), mülkiyet haklarını yazılı olarak şekillendirmek, ve aşamalı ödeme planları. |
Üreticinin Meşruiyetini ve Üretim Kapasitesini Doğrulamak
Potansiyel ortağınızın gerçekten makinelerin sahibi olup olmadığını nasıl anlarsınız?, veya ortak bir masadan çalışır? İşletme tescil belgelerini isteyin ve kayıtlı adresi gerçek üretim yeri ile karşılaştırın; ticari aracılar genellikle fabrika adreslerini gizler veya montajı taşeronlara hiçbir uyarıda bulunmadan yapar, yoğun nakliye sezonlarında teslim süresinde gecikmelere neden oluyor.
Yerinde inceleme yapın veya üçüncü taraf fabrika denetimi yaptırın. Mağaza katında, Eşit yapışkan kontrolü için laminasyon istasyonlarını kontrol edin, Sıcaklık kontrollü kalıplar ve yeterli büyüklükteki hidrolik presler için sıkıştırmalı kalıplama hatları, ve tutarlı kenar düzeltme doğruluğu için dikiş hatları. Bir tesisin hammaddeleri nasıl hazırladığı da önemlidir: Yüksek neme maruz kalan levhalar veya sistematik olmayan bitmiş parça yığınları, boyutsal çarpıklığı ve öngörülemeyen kaliteyi öngörür.
Malzeme Kalitesi ve Uyumluluğunun Değerlendirilmesi
Birçok tedarikçi söz veriyor “birinci sınıf EVA kılıfı” tek bir kesin ölçüm olmadan. Teknik veri sayfanızdaki spesifikasyonları tam olarak uygulayın: Uygulamanız için köpük yoğunluğu ve Shore C aralığı, üzerinde anlaşmaya varılan bir durometre tolerans bandı, ve tanınmış bir test yöntemine göre bir sıkıştırma seti rakamı. Kimyasal güvenlik başka bir yaygın başarısızlık noktasıdır: güncel olanı sor, akredite üçüncü taraf test raporları (örneğin SGS veya TÜV'den) REACH'in onaylanması, RoHS, ve Teklif 65 uyumluluk, koşunuz için kullanılan malzeme partisiyle tam olarak eşleşti; kendi kendine beyan edilen genel bir sertifika çok az şey kanıtlar. Fabrikalar uyumun ne kadar derin olduğu konusunda farklılık gösteriyor KinBalık, ULAŞMAK- ve RoHS geçiren malzemeler varsayılan spesifikasyondur, ve tesis, bölgedeki benzerleri arasında nadir görülen bir çevresel etki değerlendirmesine sahiptir.
Üreticinin toplu izlenebilirliği çalıştırdığını doğrulayın, Bileşik formülasyonundan tamamlanmış montaja kadar her köpük partisini takip etme, böylece bir saha kusurunun üretim aralığına kadar izi sürülebilir.
Sıkı Bir Prototip Oluşturma ve Test Sırasını Çalıştırma
Asla 3D modelden seri üretime doğrudan geçiş yapmayın. Aşamalı bir ilerlemeyi takip edin:
- Hammadde numuneleri: dış kumaşı onayla, zar, donanım, ve doku ve renk tutarlılığı için köpük tabakalar.
- Mühendislik prototipleri: geçici aletler veya CNC kesimli köpük iç açıklığı doğrular, cebe uygun, ve ergonomi.
- Birinci makale birimleri: Gerçek üretim sınıfı alüminyum kalıplarda üretilen numuneler nihai toleransları ve yapısal bütünlüğü gösterir.
Prototipleri fiziksel teste tabi tutun: testleri etraftan düşür 1.2 tüm yüzlerde betonun üzerine metrelerce, köşeler, ve kenarlar; Laminasyon yapıştırıcısının kabarcıklanmadığını doğrulamak için yüksek sıcaklıkta şartlandırma; ve zayıf noktaları erken tespit etmek için tekrarlanan fermuar ve sap döngüsü. ISTA serisi veya ASTM D4169 gibi taşıma simülasyon protokolleri bu kontroller için size tekrarlanabilir bir çerçeve sunar.
Kalite Sözleşmelerinin ve Ticari Şartların Kilitlenmesi
Açık kusur sınıfları içeren AQL çerçevesine ilişkin taslak kalite anlaşmaları: AQL'de kritik kusurlar 0 (açıkta kalan keskin kenarlar, gevşek sap dikişi, yanlış hizalanmış kapanışlar), AQL 1,5–2,5'te büyük kusurlar (şiddetli kırışıklıklar, görünür tutkal izleri, fermuar bağlama, kabuk bükülmesi), ve AQL'de küçük kusurlar 4.0 (küçük kozmetik çizikler, hafif gölge değişimi, gevşek iplikler).
Takım haklarını yazılı olarak çözümleyin: Alüminyum kalıpların ve CNC dosyalarının size ait olduğunu belirtin, Tedarikçinin kalıp bakım sorumluluğunu tanımlayın, ve programların kayması durumunda takımları başka bir fabrikaya aktarma hakkınızı güvence altına alın. Ödeme sırasında, tam ilerlemeden kaçının: yapı 30% peşin ve 70% Sevkiyat öncesi incelemenin başarılı olması üzerine, geç teslimat cezai maddeleri ile, Böylece sevkiyat çekinizi ödeyene kadar fabrika sorumlu kalır.
Onaylanan Numuneden Teslimata Kadar
İnceleme geçtikten sonra, disiplinli bir satın alma dizisi, az önce doğruladığınız spesifikasyonu korur:
- Teklif talebi ve tasarım incelemesi: ürün boyutlarını veya 3D dosyalarını paylaşın; Fabrikanın kalıp fizibilitesini işaretlemesini ve uygun optimizasyonlar önermesini bekliyoruz.
- Örnek onayı: malzemelere imza atmak, renk, yerleştirmek, ve yazılı bir teknik özellik sayfasına göre dikiş.
- Şartnamenin dondurulması: yapılandırmayı onayla, malzeme, donanım, logo resmi, toleranslar, ve toplu üretimler başlamadan önce yazılı olarak paketleme.
- Üretim ve sevkiyat öncesi muayene: toplu çıktıyı donmuş spesifikasyona ve onaylanmış altın numuneye göre kontrol edin, AQL örneklemesi dahil.
- Teslimat ve satış sonrası: bakiye muayene geçtikten sonra serbest bırakılır; İlk PO'dan önceki belge kusurlarını ele alma şartları.
Son Düşünceler
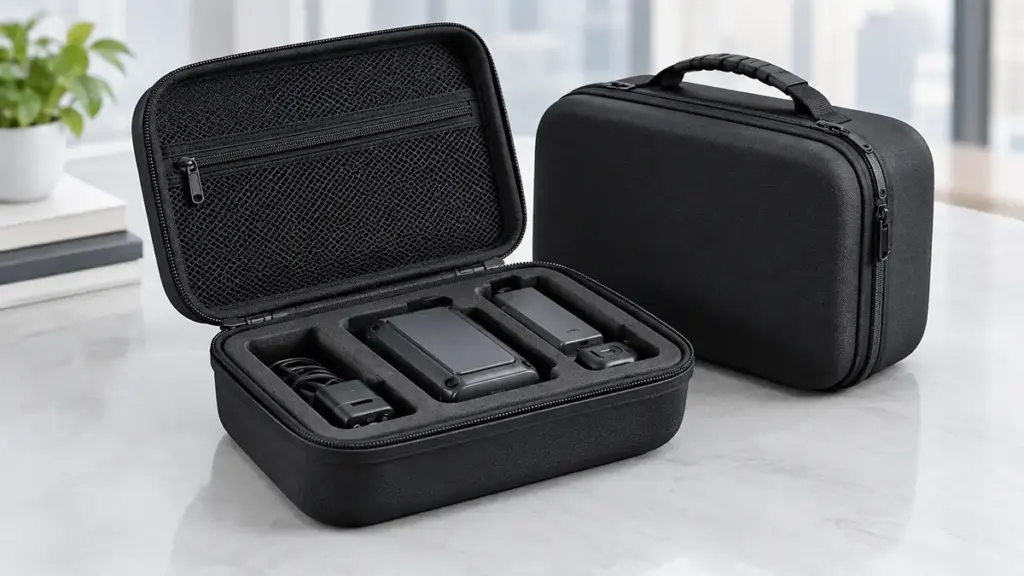
Genel, kullanıma hazır muhafazalar daha düşük ön maliyetler sunar, ancak marka itibarınızı sahadaki hasarlara karşı koruyan şey, incelenmiş bir fabrika ve dondurulmuş spesifikasyonlardır. Kalibre edilmiş köpük yoğunluğu, kontrollü laminasyon, ve güçlendirilmiş dikişler, yüksek değerli ekipmanın zorlu nakliye koşullarında hayatta kalmasını sağlarken, incelenmemiş alternatifler daha sonra iade edildiğinde ve müşteri güveninden ödün verildiğinde ortaya çıkma eğilimindedir..
Yapısal toleransları ve dikiş kalitesini ilk elden değerlendirmek için bir birinci ürün üretim numunesi alın, ve 3D CAD dosyalarınızı erkenden paylaşın: Takımlamadan önce teknik planın gözden geçirilmesi genellikle iki günlük tasarım geri bildirimine mal olur ve üretim sürecinden tasarruf etmenizi sağlar.