A aquisição de um caso de EVA dá errado em duas direções: as equipes de compras se contentam com caixas de estoque genéricas que permitem que equipamentos de alto valor sejam transferidos em trânsito, ou especificam a densidade da espuma e a dureza da casca que não podem verificar, e reclamações de garantia seguem.
Este guia cobre o que é um case EVA, como é moldado e costurado, os principais tipos, níveis de proteção realistas, a divisão de custo personalizado versus padrão, e uma sequência de auditoria de fábrica que você pode executar antes de liberar fundos em massa.
O que é um caso Eva
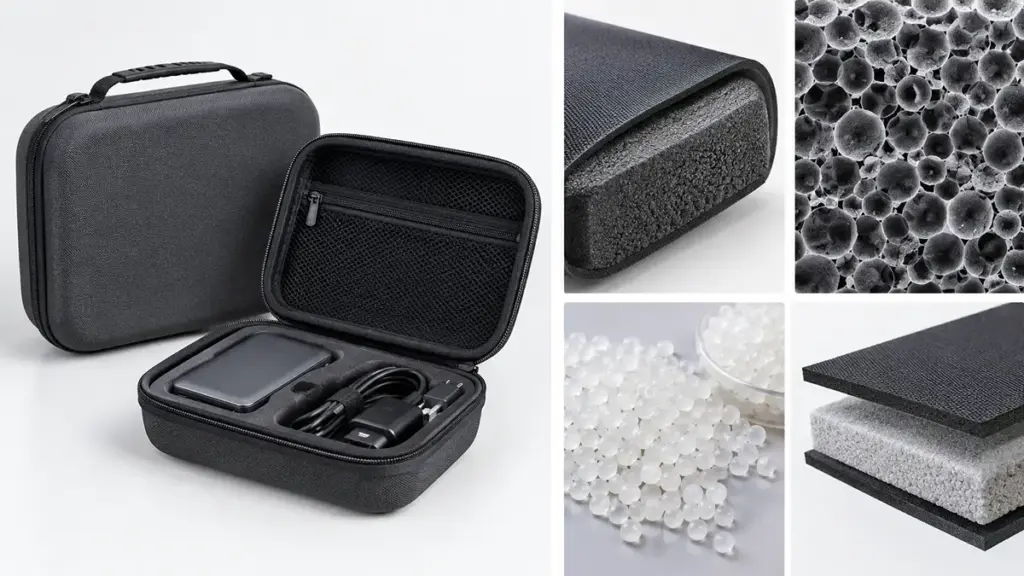
Um case EVA é semirrígido, invólucro de proteção leve que preenche a lacuna entre bolsas de tecido macio e caixas de plástico pesadas e rígidas.
Acetato de etileno-vinila (EVA) é um copolímero termoplástico produzido pela mistura de etileno e acetato de vinila para atingir níveis personalizáveis de flexibilidade e resiliência. Ao contrário das espumas de células abertas que agem como esponjas, a estrutura de células fechadas do EVA contém bolsas de ar seladas que absorvem choques físicos e resistem à penetração de umidade, manter o conteúdo isolado de perigos externos.
Principais características dos materiais
EVA combina a proteção contra impactos de plásticos rígidos com a flexibilidade leve de bolsas de tecido macio: a casca dobra sob pressão em vez de rachar. Permanece flexível em ambientes frios e recupera sua forma após compressão moderada, que evita a deformação permanente sob condições típicas de transporte.
Projetos Estruturais Primários
Os fabricantes moldam esses gabinetes em duas famílias funcionais:
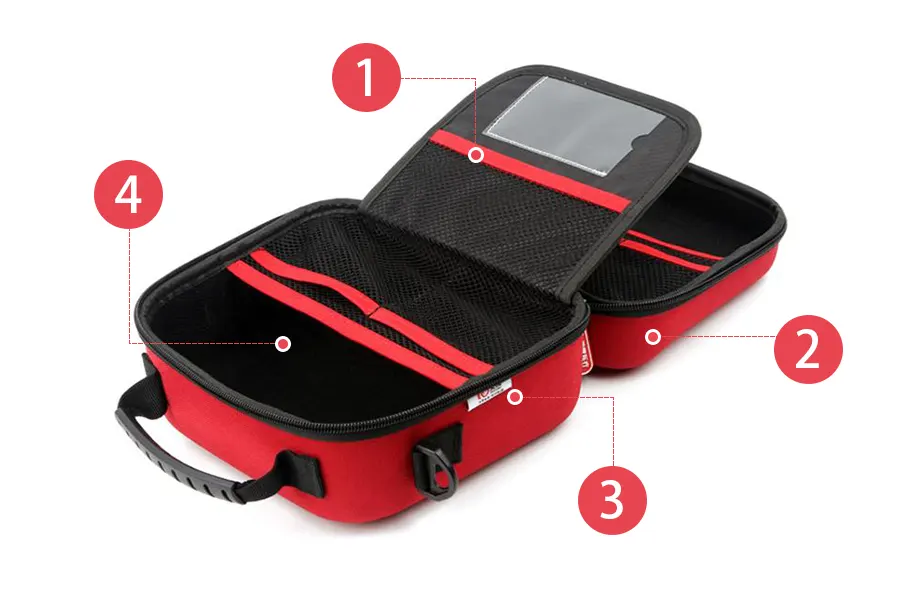
- Configurações de casca rígida moldada: conchas superiores e inferiores personalizadas termoformadas unidas por um zíper de alta durabilidade.
- Organizadores e designs de inserções personalizadas: espuma cortada com precisão, bolsos de malha, e tiras elásticas que fixam peças específicas do equipamento e evitam deslocamentos internos.
Capacidades e limites de proteção
Para manuseio diário, EVA fornece proteção confiável contra quedas rotineiras, vibração, abrasão superficial, e poeira. Mas conheça os limites: configurações padrão não são nativamente à prova d'água ou à prova de esmagamento. Equipamentos que operam em ambientes extremos requerem revestimentos adicionais de poliuretano, zíperes impermeáveis, vedações gaxetadas, ou reforços internos rígidos.
Como as capas de EVA são fabricadas
A fabricação de caixas de EVA personalizadas segue uma sequência controlada: Projeto CAD, laminação de materiais, corte, pré-aquecimento, moldagem por compressão, aparar, costura, inspeção, e embalagem.
Cada caixa de EVA moldada é um composto de três camadas. Uma laminação sanduíche une um tecido protetor externo (nylon oxford como 600D/1680D, náilon balístico, ou couro PU), um núcleo central de EVA semi-rígido, e um forro interior macio (veludo, microfibra, ou tricot escovado). Controle rigoroso sobre o peso do revestimento adesivo, temperatura de ativação térmica, e o tempo de resfriamento evita bolsas de ar e bolhas na superfície em fases posteriores de moldagem.
Da folha plana à casca formada
- Design e seleção de materiais: engenheiros traduzem dimensões físicas do produto em modelos CAD 3D que levam em consideração a contração por resfriamento, ângulos de inclinação do molde, e espessura do revestimento, em seguida, especifique o grau da folha EVA para densidade, Dureza Shore, e limites de absorção de choque.
- Laminação: as fábricas unem tecidos externos e forros internos macios ao núcleo de EVA bruto usando adesivos ativados por calor.
- Corte: Prensas hidráulicas ou com régua de aço puncionam peças laminadas planas ligeiramente maiores que a área ocupada pela peça final.
- Pré-aquecimento: os blanks passam por fornos ou túneis infravermelhos até que o copolímero amoleça; o subaquecimento evita a conformação completa do molde e o superaquecimento danifica a ligação adesiva, para que os técnicos monitorem a curva de perto.
- Moldagem: os operadores colocam o hot blank em correspondência, Moldes de alumínio usinados em CNC, e prensas hidráulicas (normalmente na faixa de várias toneladas a dezenas de toneladas) forçar o material em cada costela e recesso, seguido de resfriamento no molde para travar a geometria e evitar empenamento.
Hardware, Costura, e Acabamento
Prensas de corte ou ferramentas CNC cortam o excesso de material perimetral para criar uma borda de costura limpa. Máquinas de costura industriais então prendem a bobina, bobina reversa, ou zíperes resistentes à água revestidos de poliuretano, fita de ligação perimetral, e alças diretamente nos flanges moldados. Zonas de alto estresse, como anéis em D, âncoras de cinta, e os cantos recebem linhas de costura duplas ou padrões de pontos reforçados, e as âncoras de carga distribuem as forças da alça e da cinta por uma ampla área do casco com placas de apoio internas ou remendos têxteis reforçados. Uma linha de qualidade visível está terminando: fábricas que tratam uma concha de EVA como bagagem, com costura de artigos de couro, tendem a durar mais que as lojas press-and-zip no campo.
Verificações de qualidade em linha
Antes da embalagem a granel, equipes de qualidade verificam a corrida em busca de rugas superficiais, delaminação de tecido, e costuras desalinhadas, e unidades de amostra passam por testes de queda, testes de ciclo de zíper, e lidar com testes de pull. Marca (gravação térmica, impressão em serigrafia, ou remendos de borracha costurados) é aplicado e verificado em relação à arte do comprador como parte do mesmo portão.
Tipos de casos e usos de EVA
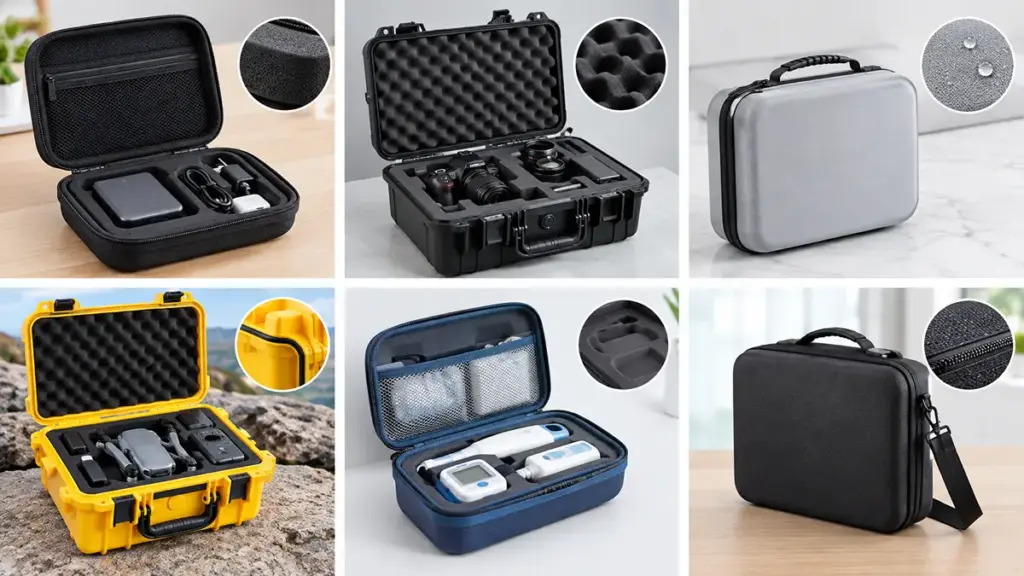
Selecionar os tipos certos de caixas de EVA significa equilibrar a rigidez da carcaça, inserções de espuma interiores, e laminados externos laváveis contra o equipamento que está sendo protegido.
Os soft bags padrão falham quando a proteção contra quedas não é negociável, enquanto os cases rígidos pesados acrescentam peso desnecessário no transporte. A maioria dos compradores procura um “caso para [dispositivo]” em vez de pelo nome do material; traduzir o idioma do dispositivo para o idioma das especificações antes de solicitar orçamentos coloca você em uma situação diferente, conversa mais rápida com fábricas.
Classificação por construção de casca
- Estojos moldados com zíper rígido e semirrígido: defesa estrutural contra forças de alto impacto, protegendo eletrônicos delicados durante trânsito difícil.
- Opções de organizador e moldagem personalizada: compartimentos interiores dedicados, tiras elásticas, e bolsos de malha integrados que evitam que os acessórios se movam.
- Vitrines híbridas e expositoras: Espuma EVA combinada com plásticos rígidos, esquadrias de alumínio, ou tecidos premium para apresentação no varejo e durabilidade industrial.
Aplicações da indústria alvo
- Eletrônicos de consumo e jogos: compactar, designs com zíper para acessórios de viagem, fones de ouvido premium, Fones de ouvido de realidade virtual, e consoles portáteis.
- Medicina e saúde: estojos personalizados com laminados externos laváveis protegendo sensores de diagnóstico portáteis, instrumentos cirúrgicos, e ferramentas de campo.
- Industrial, áudio, e operações de campo: configurações reforçadas isolando multímetros, microfones, e unidades GPS contra vibrações severas.
Níveis e materiais de proteção
Um case EVA de alto desempenho corresponde à densidade da espuma, dureza da casca, e qualidade do fechamento aos perigos específicos do seu ambiente de transporte.
Classificação dos níveis de proteção
- Proteção básica: protege acessórios e cabos contra arranhões e quedas leves com fechos de zíper padrão.
- Uso geral: câmeras de almofadas, ferramentas manuais, e dispositivos médicos através de conchas moldadas e interiores de média densidade.
- Serviço Pesado: resiste ao manuseio industrial severo usando cantos reforçados e inserções de espuma de alta densidade.
- Resistente às intempéries: repele chuva e respingos através de tecidos revestidos e zíperes resistentes à água.
- Classificação de imersão: projetado para classificações de proteção contra entrada, como IP67, usando vedações vedadas e fechos herméticos, verificado por testes de unidade inteira.
Densidade e Dureza, Não Espessura
As equipes de produto geralmente presumem que uma espuma mais espessa significa automaticamente melhor proteção. Na realidade, desempenho é um sistema: densidade, durômetro, geometria da parede, e a qualidade do fechamento juntos decidem quão bem um caso sobrevive. O EVA de grau de caso normalmente cai na região de 30 para 80 kg/m³ (a gama completa de espuma comercial é muito mais ampla), com dureza de casca expressa em Shore C e situada na parte mais firme da escala. Como uma referência de ponta, KinFish padroniza em 75 Dureza Shore C acima de 6 folha mm, enquanto uma norma comercial regional comum é 65°C acima 5 milímetros.
Projetos avançados raramente usam um único bloco de espuma uniforme: um macio, camada de contato de baixa densidade contra o produto evita abrasão superficial, enquanto um mais firme, camada de suporte de alta densidade absorve o impacto sem atingir o fundo. Solicite aos fornecedores os valores do conjunto de compressão medidos de acordo com métodos de teste de espuma ASTM reconhecidos, em vez de aceitar apenas declarações de dureza.
Concha, Encerramento, e resistência à água
Enquanto o EVA bruto de células fechadas repele naturalmente a umidade, uma casca nua nunca garante desempenho à prova d'água. A água penetra primeiro nos zíperes padrão, então a verdadeira impermeabilização atualiza todo o sistema de fechamento: zíperes resistentes à água com bobina reversa, costuras seladas, e juntas de borracha comprimida. Não confie em certificados de materiais para reivindicar proteção de entrada certificada, como IP65 ou IP67; essa classificação exige testes do case totalmente montado. Para equipamentos industriais pesados, placas rígidas de ABS, policarbonato, ou HDPE embutido em painéis de alta carga distribuem o peso concentrado e evitam o colapso da carcaça quando as caixas são empilhadas durante o transporte.
Afirmações de marketing como “à prova de choque” deve ser verificado em relação a estruturas de teste padronizadas, como Procedimentos de simulação de transporte ISTA ou métodos ambientais e de queda ASTM. Para escolhas de materiais de revestimento em ambientes clínicos, nossa comparação de casos médicos de plástico rígido vs EVA cobre as compensações com mais detalhes.
EVA personalizado versus casos padrão
Escolher entre caixas EVA personalizadas e caixas padrão significa equilibrar a proteção de precisão e a marca com o orçamento de ferramentas e a velocidade do mercado.
Você está embalando hardware médico de alto valor, ou simplesmente enviando cabos de carregamento genéricos? Essa questão deve decidir o caminho: ferramentas personalizadas compensam em volume, ou aumenta seu orçamento inicial de engenharia por nada.
| Dimensão | EVA moldado sob medida | Caixa de estoque padrão |
|---|---|---|
| Ajuste e proteção | Cavidades moldadas imobilizam o dispositivo; danos de colisão interna são projetados | A espuma genérica pick-and-pluck degrada com o tempo e permite deslocamento interno |
| Marca | Logotipos em relevo profundo, tecidos tingidos sob medida, puxadores de zíper moldados | Serigrafia de superfície, etiquetas adesivas, somente cores em estoque |
| Custo inicial | Encargo único de ferramentas que é amortizado por unidade em volume; solicite um escrito, custo detalhado do molde | Sem ferramentas; uma opção de baixo risco para testes piloto ou de mercado |
| Linha do tempo | Suporte de design gratuito com desenhos em 2 dias; amostras em 10 a 15 dias; produção em massa em 30–35 dias (Figuras KinFish) | Envio imediato para simples, geometrias em estoque |
| Volume do pedido | Quantidade mínima 1,000 unidades em KinFish; alguns fornecedores do mercado citam em torno 500 | Compras de lotes menores de designs de catálogo |
As execuções de baixo volume favorecem as opções de ações, mas a expansão muda a economia para ferramentas personalizadas, porque o custo amortizado do molde por unidade cai rapidamente nas quantidades de produção. A fabricação personalizada também permite que projetos técnicos especifiquem paredes resistentes, espuma de absorção de choque de alta densidade, e tampas resistentes à água ajustadas aos perigos reais do transporte.
Como avaliar um fornecedor de caixas de EVA
Avaliar um fornecedor apenas pelo preço expõe a densidade do material, zíper, e pontos de falha de conformidade química. Auditar a capacidade de produção e definir especificações mensuráveis por escrito.
Esta seção cobre a auditoria em si. Para uma visão em nível de diretório de quem opera neste espaço, veja nosso resumo de principais fornecedores de estojos EVA personalizados em todo o mundo.
| Fase de verificação | Métricas Críticas e Métodos de Verificação |
|---|---|
| Legitimidade e capacidade | Auditorias no local ou de terceiros de prensas de termoformagem, linhas de costura, e máquinas de laminação para filtrar intermediários comerciais. |
| Qualidade dos materiais | Verificação da densidade da espuma EVA e da dureza Shore C em relação à sua folha de dados, além de conformidade com REACH, RoHS, e Proposta da Califórnia 65. |
| Prototipagem e testes | Progressão encenada do protótipo de engenharia ao primeiro artigo; testes de queda (normalmente por volta 1.2 eu) e verificação do ciclo do zíper. |
| Acordos comerciais | Limites de qualidade aceitáveis definidos (AQL), moldar direitos de propriedade por escrito, e cronogramas de pagamento escalonado. |
Verificando a legitimidade do fabricante e a capacidade de produção
Como você sabe se o seu possível parceiro realmente possui as máquinas, ou opera em uma mesa compartilhada? Solicite os documentos de registro comercial e compare o endereço cadastrado com o local real de produção; intermediários comerciais normalmente ocultam endereços de fábrica ou subcontratam montagem sem aviso prévio, causando atrasos no prazo de entrega em épocas de pico de remessa.
Realize uma inspeção no local ou solicite uma auditoria de fábrica de terceiros. No chão da loja, verifique as estações de laminação para controle uniforme do adesivo, linhas de moldagem por compressão para moldes com temperatura controlada e prensas hidráulicas de tamanho adequado, e linhas de costura para precisão consistente no corte das bordas. A forma como uma fábrica prepara as matérias-primas também é importante: folhas expostas a alta umidade ou pilhas não sistemáticas de peças acabadas preveem deformações dimensionais e qualidade imprevisível.
Avaliação da qualidade e conformidade dos materiais
Muitos fornecedores prometem um “estojo EVA premium” sem uma única métrica rígida. Aplique especificações exatas em sua ficha técnica: densidade de espuma e faixa Shore C para sua aplicação, uma faixa de tolerância de durômetro acordada, e um valor de conjunto de compressão sob um método de teste reconhecido. A segurança química é outro ponto de falha comum: peça atual, relatórios de teste de terceiros credenciados (por exemplo, da SGS ou TÜV) confirmando REACH, RoHS, e Proposição 65 conformidade, correspondido ao lote exato de material usado para sua execução; um certificado autodeclarado genérico prova pouco. As fábricas diferem quanto à profundidade da conformidade – em KinFish, ALCANÇAR- e materiais aprovados pela RoHS são a especificação padrão, e o local possui uma avaliação de impacto ambiental que é incomum entre os pares regionais.
Verifique se o fabricante executa rastreabilidade de lote, rastreando cada lote de espuma desde a formulação do composto até a montagem concluída, então um defeito de campo pode ser rastreado até uma janela de produção.
Executando uma sequência rigorosa de prototipagem e testes
Nunca faça a transição direta de um modelo 3D para produção em massa. Siga uma progressão gradual:
- Amostras de matéria-prima: aprovar tecido exterior, resina, hardware, e folhas de espuma para textura e consistência de cor.
- Protótipos de engenharia: ferramentas temporárias ou espuma cortada em CNC verificam a folga interna, ajuste de bolso, e ergonomia.
- Unidades do primeiro artigo: amostras produzidas nos moldes de alumínio de nível de produção reais mostram tolerâncias finais e integridade estrutural.
Submeter protótipos a testes físicos: descartar testes de todo 1.2 metros em concreto em todas as faces, cantos, e bordas; condicionamento de alta temperatura para confirmar que o adesivo de laminação não borbulha; e zíper repetido e alça de ciclismo para localizar pontos fracos precocemente. Protocolos de simulação de transporte, como a série ISTA ou ASTM D4169, fornecem uma estrutura repetível para essas verificações.
Bloqueio de acordos de qualidade e termos comerciais
Rascunho de acordos de qualidade na estrutura AQL com classes de defeitos explícitas: defeitos críticos em AQL 0 (bordas afiadas expostas, costura de alça solta, fechamentos desalinhados), principais defeitos em AQL 1,5–2,5 (rugas severas, marcas de cola visíveis, encadernação com zíper, deformação da casca), e pequenos defeitos no AQL 4.0 (pequenos arranhões cosméticos, ligeira variação de tonalidade, fios soltos).
Resolva os direitos das ferramentas por escrito: declare que você possui os moldes de alumínio e arquivos CNC, definir a responsabilidade de manutenção do molde do fornecedor, e garanta seu direito de transferir ferramentas para outra fábrica se os cronogramas falharem. No pagamento, evite avanço total: estrutura 30% antecipadamente e 70% após inspeção pré-embarque bem-sucedida, com cláusulas de multa por atraso na entrega, então a fábrica permanece responsável até que a remessa seja compensada em seu cheque.
Da amostra aprovada à entrega
Depois que a verificação for aprovada, uma sequência de compra disciplinada protege a especificação que você acabou de verificar:
- RFQ e revisão de projeto: compartilhe dimensões de produtos ou arquivos 3D; esperar que a fábrica sinalize a viabilidade do molde e sugira otimizações de ajuste.
- Aprovação de amostra: assinar materiais, cor, ajustar, e costurando em uma folha de especificações escrita.
- Congelamento de especificações: confirmar configuração, materiais, hardware, arte do logotipo, tolerâncias, e embalagem por escrito antes do início da produção em massa.
- Inspeção de produção e pré-embarque: verifique a produção em massa em relação às especificações congeladas e à amostra dourada aprovada, incluindo amostragem AQL.
- Entrega e pós-venda: o saldo é liberado após a inspeção passar; documentar os termos de tratamento de defeitos antes do primeiro pedido.
Considerações Finais
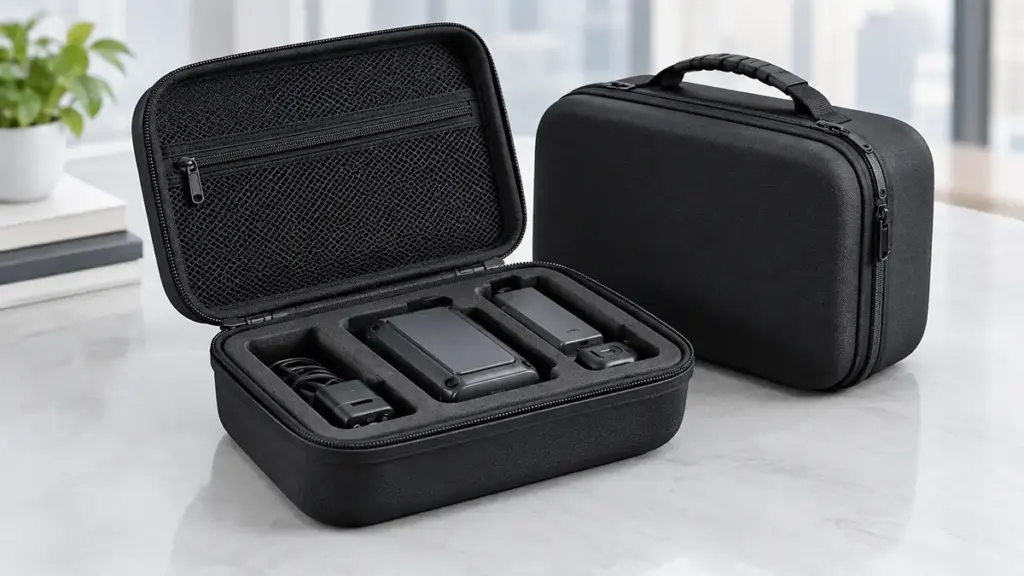
Genérico, gabinetes prontos para uso oferecem custos iniciais mais baixos, mas uma fábrica controlada e uma especificação congelada são o que protegem a reputação da sua marca contra danos em campo. Densidade de espuma calibrada, laminação controlada, e costura reforçada são o que permite que equipamentos de alto valor sobrevivam a trânsitos difíceis - enquanto alternativas não avaliadas tendem a surgir mais tarde, como devoluções e comprometimento da confiança do cliente.
Garanta uma amostra de produção do primeiro artigo para avaliar em primeira mão as tolerâncias estruturais e a qualidade da costura, e compartilhe seus arquivos CAD 3D antecipadamente: uma revisão do projeto técnico antes da ferramenta geralmente custa dois dias de feedback do projeto e economiza uma execução de produção.