Pengadaan kasus EVA salah dalam dua arah: tim pengadaan akan menerima kasus stok umum yang memungkinkan peralatan bernilai tinggi berpindah dalam perjalanan, atau mereka menentukan kepadatan busa dan kekerasan cangkang yang tidak dapat mereka verifikasi, dan klaim garansi menyusul.
Panduan ini mencakup apa itu kasus EVA, bagaimana itu dibentuk dan dijahit, tipe utama, tingkat perlindungan yang realistis, pembagian biaya khusus versus standar, dan rangkaian audit pabrik yang dapat Anda jalankan sebelum mengeluarkan dana dalam jumlah besar.
Apa itu kasus EVA
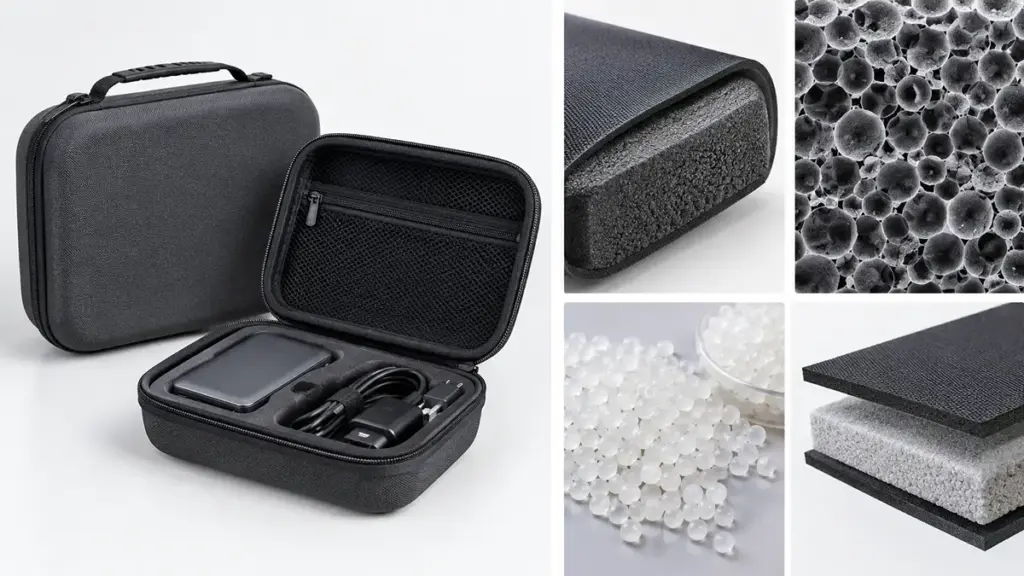
Kasing EVA bersifat semi-kaku, penutup pelindung ringan yang menjembatani kesenjangan antara tas kain lembut dan kotak plastik cangkang keras yang berat.
Etilen-vinil asetat (EVA) adalah kopolimer termoplastik yang diproduksi dengan memadukan etilen dan vinil asetat untuk mencapai tingkat fleksibilitas dan ketahanan yang dapat disesuaikan. Berbeda dengan busa sel terbuka yang berfungsi seperti spons, struktur sel tertutup EVA berisi kantong udara tertutup yang menyerap guncangan fisik dan menahan penetrasi kelembapan, menjaga konten tetap terisolasi dari bahaya eksternal.
Karakteristik Bahan Utama
EVA memadukan perlindungan benturan dari plastik cangkang keras yang kaku dengan fleksibilitas ringan dari tas kain lembut: cangkangnya bengkok di bawah tekanan, bukannya retak. Ia tetap fleksibel di lingkungan dingin dan memulihkan bentuknya setelah kompresi sedang, yang mencegah deformasi permanen pada kondisi transportasi tertentu.
Desain Struktur Utama
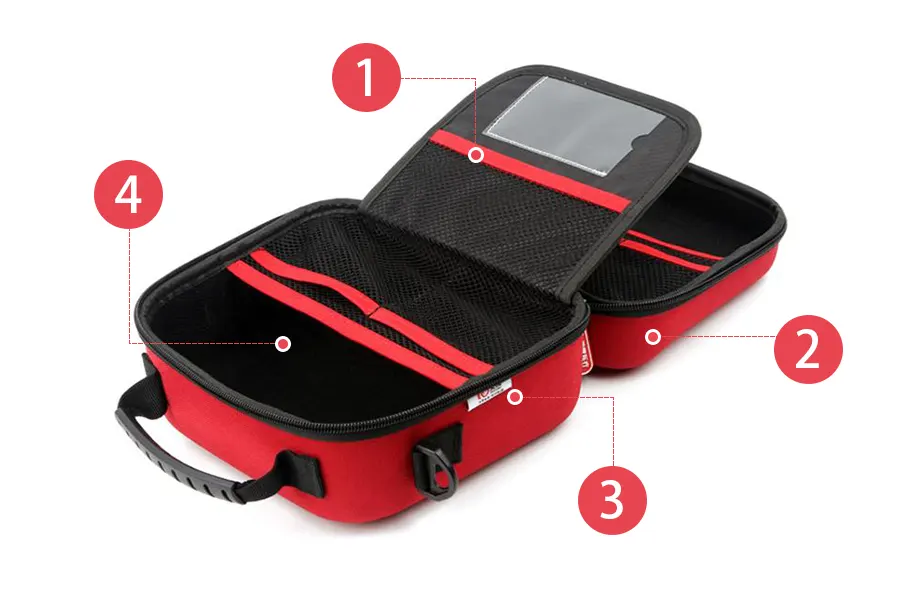
Pabrikan membentuk penutup ini menjadi dua kelompok fungsional:
- Konfigurasi cangkang keras yang dibentuk: cangkang atas dan bawah khusus thermoformed yang digabungkan dengan ritsleting dengan daya tahan tinggi.
- Desain penyelenggara dan sisipan khusus: busa die-cut presisi, kantong mesh, dan tali elastis yang mengamankan bagian peralatan tertentu dan mencegah perpindahan internal.
Kemampuan dan Batasan Pelindung
Untuk penanganan sehari-hari, EVA memberikan perlindungan yang andal terhadap tetesan rutin, getaran, abrasi permukaan, dan debu. Tapi ketahuilah batasannya: konfigurasi standar pada dasarnya tidak kedap air atau tahan benturan. Peralatan yang beroperasi di lingkungan ekstrem memerlukan lapisan poliuretan tambahan, ritsleting tahan air, segel yang diberi gasket, atau penguatan internal yang kaku.
Bagaimana Kasing EVA Diproduksi
Pembuatan kasing EVA khusus mengikuti urutan yang terkontrol: desain CAD, laminasi bahan, pemotongan, pra-pemanasan, cetakan kompresi, pemangkasan, jahitan, inspeksi, dan pengemasan.
Setiap kotak EVA yang dicetak adalah komposit tiga lapis. Laminasi sandwich mengikat tekstil pelindung eksterior (nilon oxford seperti 600D/1680D, nilon balistik, atau kulit PU), inti EVA semi-kaku pusat, dan lapisan interior yang lembut (beludru, serat mikro, atau triko yang disikat). Kontrol ketat terhadap berat lapisan perekat, suhu aktivasi panas, dan waktu pendinginan mencegah kantong udara dan gelembung permukaan pada fase pencetakan selanjutnya.
Dari Lembaran Datar hingga Cangkang Berbentuk
- Pemilihan desain dan material: para insinyur menerjemahkan dimensi fisik produk ke dalam model CAD 3D yang memperhitungkan penyusutan pendinginan, sudut rancangan cetakan, dan ketebalan lapisan, lalu tentukan nilai lembar EVA untuk kepadatannya, Kekerasan pantai, dan batas penyerapan guncangan.
- Laminasi: pabrik merekatkan tekstil eksterior dan lapisan interior lembut ke inti EVA mentah menggunakan perekat yang diaktifkan panas.
- Pemotongan: mesin press hidrolik atau aturan baja membuat blanko laminasi datar sedikit lebih besar dari tapak bagian akhir.
- Pra-pemanasan: blanko melewati oven atau terowongan inframerah sampai kopolimer melunak; pemanasan yang terlalu rendah mencegah konformasi cetakan penuh dan panas berlebih merusak ikatan perekat, jadi teknisi memantau kurva dengan cermat.
- cetakan: operator menempatkan blanko panas ke dalam yang cocok, Cetakan aluminium mesin CNC, dan pengepres hidrolik (biasanya dalam kisaran beberapa ton hingga puluhan ton) memaksa material ke setiap rusuk dan lekukan, diikuti dengan pendinginan dalam cetakan untuk mengunci geometri dan mencegah lengkungan.
Perangkat keras, Jahitan, dan Penyelesaian
Mesin press pemangkasan atau alat CNC memotong bahan perimeter berlebih untuk menghasilkan tepi jahitan yang bersih. Mesin jahit industri kemudian memasang koil, kumparan terbalik, atau ritsleting tahan air berlapis poliuretan, pita pengikat keliling, dan menangani langsung ke flensa cetakan. Zona dengan tekanan tinggi seperti D-ring, tali jangkar, dan sudutnya mengambil garis jahit ganda atau pola jahitan yang diperkuat, dan jangkar beban menyebarkan kekuatan pegangan dan tali di area cangkang yang luas dengan pelat pendukung internal atau tambalan tekstil yang diperkuat. Salah satu garis kualitas yang terlihat adalah finishing: pabrik yang memperlakukan cangkang EVA seperti koper, dengan jahitan barang kulit, cenderung bertahan lebih lama dari toko press-and-zip di lapangan.
Pemeriksaan Kualitas Sebaris
Sebelum pengepakan massal, tim kualitas memeriksa kerutan permukaan, delaminasi kain, dan jahitan yang tidak sejajar, dan unit sampel menjalani uji jatuh, uji coba siklus ritsleting, dan menangani tes tarik. Branding (debossing termal, sablon sutra, atau tambalan karet yang dijahit) diterapkan dan diverifikasi terhadap karya seni pembeli sebagai bagian dari gerbang yang sama.
Jenis Kasus EVA dan Kegunaannya
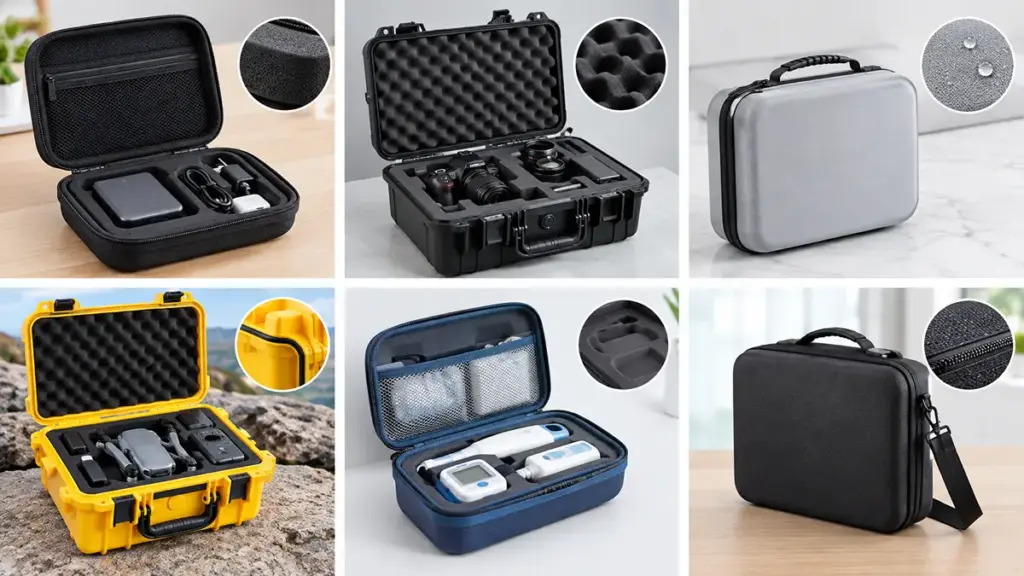
Memilih jenis casing EVA yang tepat berarti menyeimbangkan kekakuan cangkang, sisipan busa interior, dan laminasi eksterior yang dapat dibersihkan terhadap peralatan yang dilindungi.
Kantong lunak standar gagal jika perlindungan terhadap jatuh tidak dapat dinegosiasikan, sementara hard case yang berat menambah bobot pengiriman yang tidak perlu. Kebanyakan pembeli mencari a “kasus untuk [perangkat]” bukan berdasarkan nama material; menerjemahkan bahasa perangkat ke bahasa spesifikasi sebelum meminta penawaran akan menempatkan Anda pada cara yang berbeda, percakapan lebih cepat dengan pabrik.
Klasifikasi berdasarkan Konstruksi Shell
- Kotak ritsleting cangkang keras dan semi-kaku yang dibentuk: pertahanan struktural terhadap kekuatan berdampak tinggi, mengamankan barang elektronik yang rumit selama transit yang sulit.
- Opsi pengatur dan cetakan khusus: kompartemen interior khusus, tali elastis, dan kantong jaring terintegrasi yang mencegah aksesori berpindah.
- Hibrida dan etalase: Busa EVA dipadukan dengan plastik kaku, bingkai aluminium, atau kain premium untuk presentasi ritel dan daya tahan industri.
Aplikasi Industri Sasaran
- Elektronik konsumen dan game: kompak, desain ritsleting untuk aksesoris perjalanan, headphone premium, Headset VR, dan konsol genggam.
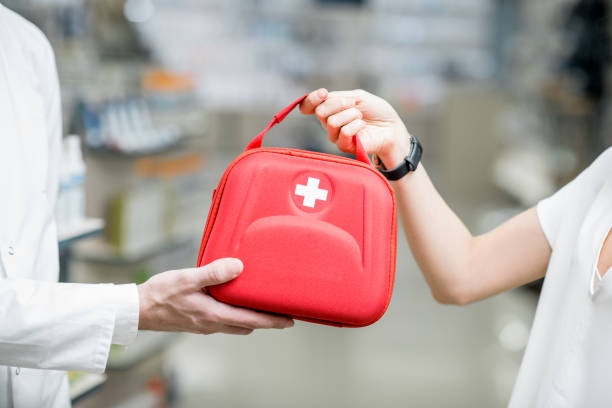
- Medis dan kesehatan: casing khusus dengan laminasi eksterior yang dapat dibersihkan melindungi sensor diagnostik portabel, instrumen bedah, dan peralatan lapangan.
- Industri, audio, dan operasi lapangan: konfigurasi yang diperkuat mengisolasi multimeter, mikrofon, dan unit GPS dari getaran keras.
Tingkat dan Bahan Perlindungan
Casing EVA berperforma tinggi cocok dengan kepadatan busa, kekerasan cangkang, dan kualitas penutupan terhadap bahaya spesifik di lingkungan transportasi Anda.
Klasifikasi Tingkat Perlindungan
- Pelindung dasar: melindungi aksesori dan kabel dari goresan dan tetesan ringan dengan penutup ritsleting standar.
- Tujuan umum: kamera bantal, perkakas tangan, dan peralatan medis melalui cangkang yang dibentuk dan interior dengan kepadatan sedang.
- Tugas berat: tahan terhadap penanganan industri yang berat dengan menggunakan sudut yang diperkuat dan sisipan busa kepadatan tinggi.
- Tahan cuaca: mengusir hujan dan cipratan melalui tekstil berlapis dan ritsleting tahan air.
- Peringkat perendaman: dirancang untuk mencapai peringkat perlindungan masuknya seperti IP67 menggunakan segel berlapis dan penutup kedap udara, diverifikasi dengan pengujian seluruh unit.
Kepadatan dan Kekerasan, Bukan Ketebalan
Tim produk sering kali berasumsi bahwa busa yang lebih tebal secara otomatis berarti perlindungan yang lebih baik. Pada kenyataannya, kinerja adalah sebuah sistem: kepadatan, durometer, geometri dinding, dan kualitas penutupan bersama-sama menentukan seberapa baik suatu kasus dapat bertahan. EVA tingkat kasus biasanya berada pada kisaran 30 ke 80 kg/m³ (rangkaian busa komersial lengkap berjalan jauh lebih luas), dengan kekerasan cangkang dinyatakan dalam Shore C dan berada pada bagian skala yang lebih kokoh. Sebagai salah satu tolok ukur kelas atas, KinFish melakukan standarisasi pada 75 Kekerasan Shore C di atas a 6 lembar mm, sementara norma perdagangan regional yang umum adalah 65 derajat Celcius 5 mm.
Desain tingkat lanjut jarang menggunakan satu blok busa seragam: lembut, lapisan kontak dengan kepadatan rendah pada produk mencegah abrasi permukaan, sementara lebih kencang, lapisan pendukung berdensitas tinggi menyerap benturan tanpa mencapai batas bawah. Tanyakan kepada pemasok mengenai angka set kompresi yang diukur berdasarkan metode pengujian busa ASTM yang diakui daripada menerima klaim kekerasan saja.
Kerang, Penutup, dan Tahan Air
Sedangkan EVA sel tertutup mentah secara alami menolak kelembapan, cangkang kosong tidak pernah menjamin kinerja tahan air. Air menembus ritsleting standar terlebih dahulu, jadi ketahanan cuaca yang sebenarnya meningkatkan keseluruhan sistem penutupan: ritsleting kedap air koil terbalik, jahitan tersegel, dan gasket karet terkompresi. Jangan mengandalkan sertifikat material untuk mengklaim perlindungan masuknya bersertifikat seperti IP65 atau IP67; pemeringkatan tersebut memerlukan pengujian terhadap kasus yang sudah dirakit sepenuhnya. Untuk peralatan industri berat, pelat kaku ABS, polikarbonat, atau HDPE yang tertanam dalam panel beban tinggi mendistribusikan berat yang terkonsentrasi dan mencegah keruntuhan cangkang saat peti ditumpuk dalam pengangkutan.
Klaim pemasaran seperti “tahan guncangan” harus diperiksa berdasarkan kerangka pengujian standar, seperti Prosedur simulasi transportasi ISTA atau metode jatuhkan dan lingkungan ASTM. Untuk pilihan bahan cangkang dalam pengaturan klinis, perbandingan kami plastik keras vs kasus medis EVA mencakup trade-off secara lebih rinci.
EVA Khusus vs Kasing Standar
Memilih antara EVA khusus vs casing standar berarti menyeimbangkan perlindungan presisi dan branding dengan anggaran perkakas dan kecepatan pasar.
Apakah Anda mengemas perangkat keras medis bernilai tinggi, atau sekadar mengirimkan kabel pengisi daya umum? Pertanyaan itu harus menentukan jalannya: perkakas khusus akan menghasilkan keuntungan dalam jumlah besar, atau itu menggelembungkan anggaran teknik awal Anda secara gratis.
| Dimensi | EVA yang Dibentuk Khusus | Kasus Stok Standar |
|---|---|---|
| Cocok dan perlindungan | Rongga yang terbentuk melumpuhkan perangkat; kerusakan tabrakan internal direkayasa | Busa pick-and-pluck generik akan rusak seiring waktu dan memungkinkan perpindahan internal |
| Branding | Logo dengan deboss yang dalam, kain yang diwarnai khusus, tarikan ritsleting yang dibentuk | Sablon permukaan, label perekat, stok warna saja |
| Biaya dimuka | Biaya perkakas satu kali yang diamortisasi per unit berdasarkan volume; meminta secara tertulis, biaya cetakan terperinci | Tidak ada perkakas; pilihan berisiko rendah untuk uji coba atau uji pasar |
| Garis waktu | Dukungan desain gratis dengan gambar di dalamnya 2 hari; sampel dalam 10-15 hari; produksi massal dalam 30–35 hari (Tokoh KinFish) | Pengiriman segera untuk sederhana, geometri yang tersedia |
| Volume pesanan | MOQ 1,000 unit di KinFish; beberapa pemasok pasar mengutip sekitar 500 | Pembelian lot lebih kecil dari desain katalog |
Penjualan bervolume rendah mendukung opsi saham, namun perluasannya menggeser perekonomian ke arah peralatan yang disesuaikan, karena biaya cetakan per unit yang diamortisasi turun dengan cepat pada jumlah produksi. Fabrikasi khusus juga memungkinkan desain teknis menentukan dinding tugas berat, busa penyerap goncangan kepadatan tinggi, dan penutup kedap air disesuaikan dengan bahaya transportasi Anda yang sebenarnya.
Cara Memeriksa Pemasok Kasus EVA
Mengevaluasi pemasok berdasarkan harga saja akan memperlihatkan kepadatan material, ritsleting, dan titik kegagalan kepatuhan bahan kimia. Audit kapasitas produksi dan tetapkan spesifikasi terukur secara tertulis.
Bagian ini mencakup audit itu sendiri. Untuk tampilan tingkat direktori tentang siapa yang beroperasi di ruang ini, lihat kumpulan kami pemasok kasing EVA khusus teratas di seluruh dunia.
| Fase Pemeriksaan | Metrik Penting dan Metode Verifikasi |
|---|---|
| Legitimasi dan kapasitas | Audit di tempat atau pihak ketiga terhadap mesin press thermoforming, garis jahit, dan mesin laminasi untuk menyaring perantara perdagangan. |
| Kualitas bahan | Verifikasi kepadatan busa EVA dan kekerasan Shore C terhadap lembar data Anda, ditambah kepatuhan terhadap REACH, RoHS, dan Proposisi California 65. |
| Pembuatan prototipe dan pengujian | Kemajuan bertahap dari prototipe teknik ke artikel pertama; tes jatuh (biasanya dari sekitar 1.2 M) dan verifikasi siklus ritsleting. |
| Perjanjian komersial | Batas Kualitas yang Dapat Diterima (AQL), hak kepemilikan cetakan secara tertulis, dan jadwal pembayaran bertahap. |
Memverifikasi Legitimasi Produsen dan Kapasitas Produksi
Bagaimana Anda tahu jika calon mitra Anda benar-benar pemilik mesin tersebut, atau beroperasi dari meja bersama? Minta surat pendaftaran bisnis dan bandingkan alamat terdaftar dengan lokasi produksi sebenarnya; perantara perdagangan biasanya mengaburkan alamat pabrik atau perakitan subkontrak tanpa peringatan, menyebabkan penundaan waktu tunggu pada musim pengiriman puncak.
Melakukan inspeksi di lokasi atau melakukan audit pabrik pihak ketiga. Di lantai toko, periksa stasiun laminasi untuk kontrol perekat yang seragam, garis cetakan kompresi untuk cetakan yang dikontrol suhu dan alat pengepres hidrolik berukuran memadai, dan garis jahit untuk akurasi pemotongan tepi yang konsisten. Cara pabrik mengolah bahan mentah juga penting: lembaran yang terkena kelembapan tinggi atau tumpukan bagian jadi yang tidak sistematis memperkirakan lengkungan dimensi dan kualitas yang tidak dapat diprediksi.
Menilai Kualitas dan Kepatuhan Bahan
Banyak pemasok menjanjikan a “kasing EVA premium” tanpa satu pun metrik keras. Terapkan spesifikasi yang tepat dalam lembar data teknis Anda: kepadatan busa dan rentang Shore C untuk aplikasi Anda, pita toleransi durometer yang disepakati, dan angka set kompresi berdasarkan metode pengujian yang diakui. Keamanan bahan kimia adalah titik kegagalan umum lainnya: minta arus, laporan pengujian pihak ketiga yang terakreditasi (misalnya dari SGS atau TÜV) mengkonfirmasikan REACH, RoHS, dan Proposisi 65 kepatuhan, cocok dengan kumpulan material yang tepat yang digunakan untuk lari Anda; sertifikat generik yang dideklarasikan sendiri tidak banyak membuktikannya. Pabrik-pabrik berbeda pendapat dalam hal seberapa dalam kepatuhan diterapkan — di Ikan Kin, MENCAPAI- dan material yang lulus RoHS adalah spesifikasi default, dan situs ini mengadakan penilaian dampak lingkungan yang jarang dilakukan di negara-negara lain di kawasan.
Verifikasi bahwa pabrikan menjalankan ketertelusuran batch, melacak setiap lot busa dari formulasi senyawa hingga perakitan selesai, sehingga cacat lapangan dapat ditelusuri kembali ke jendela produksi.
Menjalankan Urutan Pembuatan Prototipe dan Pengujian yang Ketat
Jangan pernah beralih langsung dari model 3D ke produksi massal. Ikuti perkembangan bertahap:
- Sampel bahan mentah: menyetujui kain eksterior, lapisan, perangkat keras, dan lembaran busa untuk konsistensi tekstur dan warna.
- Prototipe rekayasa: perkakas sementara atau busa potongan CNC memverifikasi izin internal, pas di saku, dan ergonomi.
- Unit artikel pertama: sampel yang diproduksi pada cetakan aluminium tingkat produksi sebenarnya menunjukkan toleransi akhir dan integritas struktural.
Prototipe tunduk pada pengujian fisik: menjatuhkan tes dari sekitar 1.2 meter ke beton di seluruh permukaan, sudut, dan tepian; pengkondisian suhu tinggi untuk memastikan perekat laminasi tidak menggelembung; dan mengulangi ritsleting dan menangani bersepeda untuk menemukan titik lemah sejak dini. Protokol simulasi transportasi seperti seri ISTA atau ASTM D4169 memberi Anda kerangka kerja berulang untuk pemeriksaan ini.
Mengunci Perjanjian Kualitas dan Persyaratan Komersial
Draf perjanjian kualitas pada kerangka AQL dengan kelas cacat eksplisit: cacat kritis di AQL 0 (memperlihatkan tepi yang tajam, jahitan pegangan longgar, penutupan yang tidak selaras), cacat besar pada AQL 1,5–2,5 (kerutan parah, bekas lem terlihat, pengikatan ritsleting, lengkungan cangkang), dan cacat kecil di AQL 4.0 (goresan kosmetik kecil, sedikit variasi warna, benang longgar).
Selesaikan hak perkakas secara tertulis: nyatakan bahwa Anda pemilik cetakan aluminium dan file CNC, tentukan tanggung jawab pemeliharaan cetakan pemasok, dan mengamankan hak Anda untuk memindahkan perkakas ke pabrik lain jika jadwalnya meleset. Saat pembayaran, menghindari kemajuan penuh: struktur 30% dimuka dan 70% setelah pemeriksaan pra-pengiriman berhasil, dengan klausul penalti keterlambatan pengiriman, jadi pihak pabrik tetap bertanggung jawab sampai pengiriman lolos cek anda.
Dari Sampel yang Disetujui hingga Pengiriman
Setelah pemeriksaan lolos, urutan pembelian yang disiplin melindungi spesifikasi yang baru saja Anda verifikasi:
- RFQ dan tinjauan desain: berbagi dimensi produk atau file 3D; mengharapkan pabrik menandai kelayakan cetakan dan menyarankan pengoptimalan yang sesuai.
- Persetujuan sampel: menandatangani materi, warna, bugar, dan menjahitnya pada lembar spesifikasi tertulis.
- Spesifikasi dibekukan: konfirmasi konfigurasi, bahan, perangkat keras, karya seni logo, toleransi, dan mengemasnya secara tertulis sebelum produksi massal dimulai.
- Inspeksi produksi dan pra-pengiriman: periksa keluaran massal terhadap spesifikasi beku dan sampel emas yang disetujui, termasuk pengambilan sampel AQL.
- Pengiriman dan purna jual: saldo dilepaskan setelah pemeriksaan berlalu; persyaratan penanganan cacat dokumen sebelum PO pertama.
Pikiran Terakhir
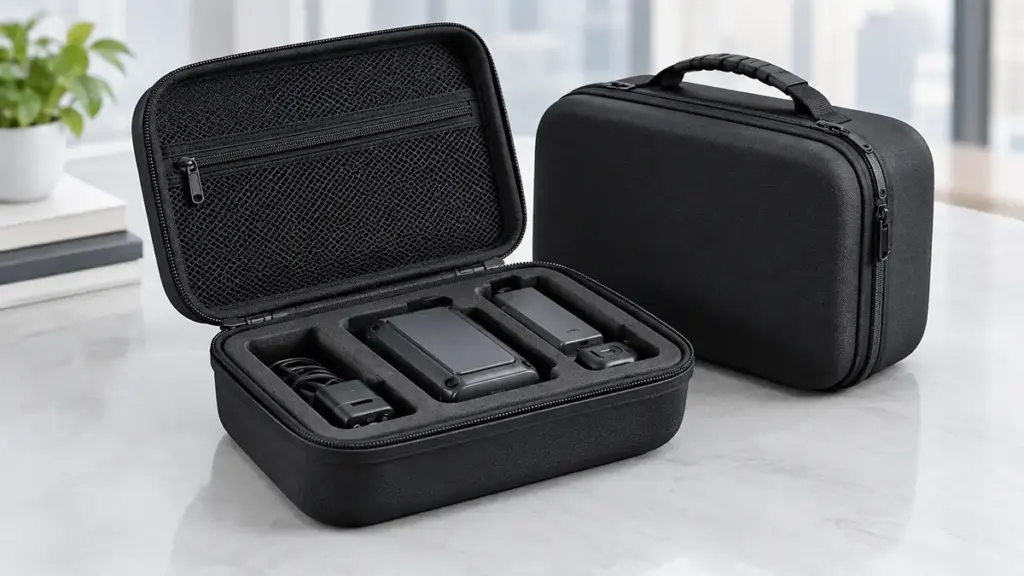
Umum, penutup siap pakai menawarkan biaya awal yang lebih rendah, tetapi pabrik yang diperiksa dan spesifikasi yang dibekukan adalah yang melindungi reputasi merek Anda dari kerusakan di lapangan. Kepadatan busa yang dikalibrasi, laminasi terkontrol, dan jahitan yang diperkuat membuat peralatan bernilai tinggi dapat bertahan dalam perjalanan yang sulit — sementara alternatif yang belum diperiksa cenderung muncul kemudian sebagai pengembalian dan kepercayaan klien yang terganggu.
Dapatkan sampel produksi artikel pertama untuk mengevaluasi toleransi struktural dan kualitas jahitan secara langsung, dan bagikan file CAD 3D Anda lebih awal: peninjauan cetak biru teknis sebelum perkakas biasanya menghabiskan waktu dua hari untuk mendapatkan umpan balik desain dan menghemat proses produksi.